Placas de identificação personalizadas em aço inoxidável gravadas quimicamente reúnem os dados nominais, seriais, de conformidade e de segurança que devem permanecer legíveis durante toda a vida útil da máquina. Para alcançar esse resultado, especifique quatro pontos: use 304 em ambientes internos e 316 onde houver cloretos; rebaixe a marcação no metal; use fixação mecânica em equipamentos sujeitos a vibração; inclua os testes de aceitação no pedido de compra antes de aprovar a primeira peça.
Quem especifica placas de identificação de equipamentos e em quais condições elas devem resistir? ↑
Quem compra essas placas lê desenhos de engenharia. Em fabricantes de máquinas, painéis elétricos, equipamentos marítimos, alimentícios, farmacêuticos, HVAC ou caldeiras, o engenheiro de projeto ou de aplicação decide o que a placa deve informar e a qual ambiente ela deve resistir. Compras e qualidade de fornecedores então comparam fornecedores em quatro pontos: material rastreável, precisão do desenho, consistência entre amostra e produção e documentação. As equipes de qualidade, EHS e assistência técnica convivem com o resultado. A placa deve continuar legível durante uma auditoria, uma reivindicação de garantia ou um bloqueio anos após o envio. Um guia do comprador[1] descreve a placa de identificação como “uma interface permanente entre o produto, o usuário final, o técnico de campo e o regulador”.
Trabalhos típicos incluem placas de dados nominais para um novo modelo de máquina, placas de exportação que devem conter CE e dados elétricos, placas seriais e patrimoniais para equipamentos offshore ou costeiros, placas para zonas de lavagem em linhas alimentícias e farmacêuticas e placas de reposição quando uma etiqueta antiga desbota antes de uma auditoria. Empresas de manutenção e distribuidores de válvulas e bombas pedem o mesmo produto em lotes menores para painéis de controle, caixas de comando e válvulas. Placas decorativas para portas e placas de presente são outra compra. Esta página cobre apenas a identificação de equipamentos.
Por que placas de aço inoxidável “permanentes” ainda se tornam ilegíveis? ↑
A maioria das placas de identificação que falham não falha por causa do aço. Um pedido de compra que diz apenas “placa de identificação em aço inoxidável” permite que o fornecedor escolha o grau mais barato, a marcação mais rasa e a montagem mais fácil. Cada uma dessas escolhas tem um modo de falha conhecido. A tinta de superfície é o elo mais fraco. Metal Marker[2] observa que uma etiqueta de aço serigrafada pode se tornar “uma etiqueta em branco (muito durável) após alguns meses, quando a tinta se desgasta”.
Os cloretos pioram o problema. A água do mar tem, em média, cerca de 35,000 ppm de cloretos. Detroit Name Plate Etching[3] informa um número equivalente de resistência à corrosão por pite (PREN) de cerca de 23–28 para 316 e de 18–20 para 304. Também alerta que, em zonas de borrifamento, pites em etiquetas 304 podem ocultar números seriais gravados quimicamente.
A vibração ataca pela parte traseira da placa. Em compressores e máquinas rotativas, as linhas de adesivo enfraquecem[4] até que as bordas se levantem e a placa se desprenda, levando consigo os dados seriais e de segurança.
A substituição de grau é o terceiro risco. HXD Nameplate[5] alerta que alguns fornecedores substituem 201 de baixo custo por 304, e que essas placas podem enferrujar e desbotar após 1–2 ao ar livre. Em todos os casos, o custo vai muito além da placa: perda de rastreabilidade, garantias contestadas, exposição à não conformidade e mão de obra de substituição em campo.
A solução é tratar a placa de identificação como uma peça de engenharia. Isso exige uma liga definida com certificado de teste de usina, uma marcação rebaixada no metal, um método de montagem compatível com a vibração e a química às quais será exposta e testes de aceitação incluídos no pedido de compra. O restante desta página detalha essa especificação na ordem em que um projeto realmente avança.
Índice
O que é uma placa de identificação personalizada em aço inoxidável gravada quimicamente? ↑
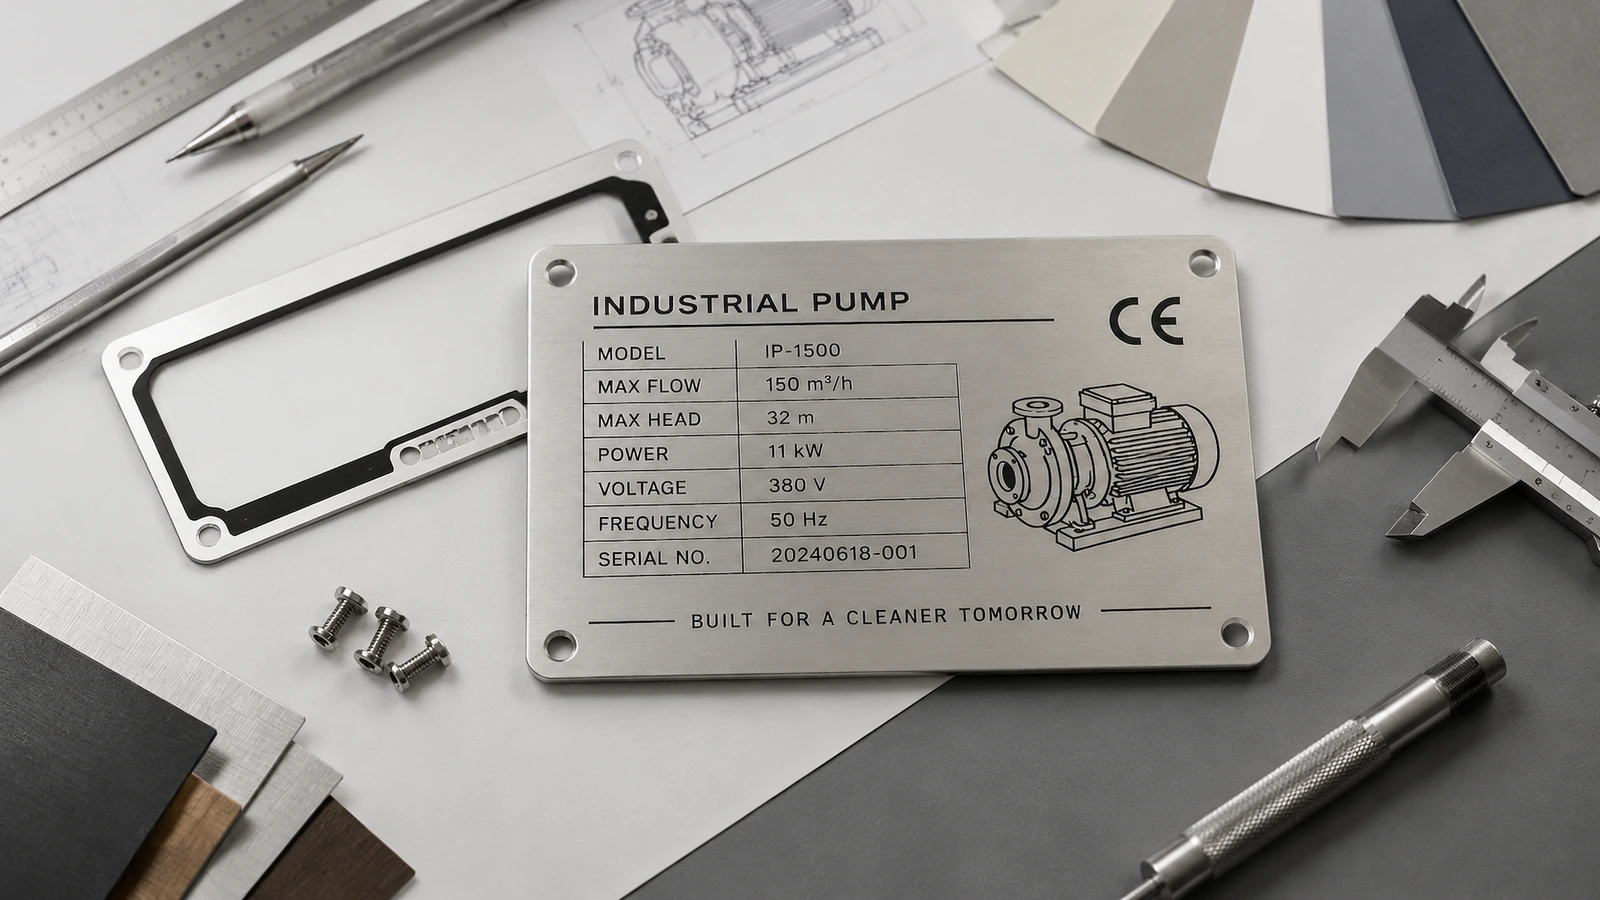
É uma placa cortada de chapa inoxidável, com texto, logotipos e gráficos produzidos por gravação fotoquímica. Um fotorresiste é exposto por meio da sua arte, o metal desprotegido é dissolvido e os rebaixos geralmente recebem preenchimento colorido para contraste. Dados variáveis, como números seriais ou códigos QR e Data Matrix, podem ser adicionados por laser após a gravação química; assim, um único projeto-base gravado atende a toda uma produção.
O guia do comprador de placas gravadas quimicamente[6] indica uma profundidade de gravação típica de cerca de 0,0015–0,004 in. Lista materiais 304 e 316 com espessura de 0,018 to 0,125 in, em acabamento mais brilhante nº 4 ou fosco nº 2B.
Os nomes dos graus devem corresponder a uma norma publicada, não a um adjetivo de catálogo. Segundo ASTM A240/A240M[7], o Tipo 304 (UNS S30400) contém 18,0–20,0 % de cromo e 8,0–11,0 % de níquel. O Tipo 316 (UNS S31600) adiciona 2,00–3,00 % de molibdênio, elemento que melhora a resistência a cloretos, e o Tipo 316L (UNS S31603) limita o carbono a 0,030 %.
Dois limites importam na etapa de cotação. Primeiro, não presuma que uma placa metálica rígida gravada quimicamente tenha classificação UL 969; essa norma abrange principalmente sistemas de etiquetas flexíveis. Segundo, especificações militares como MIL-DTL-15024 e MIL-STD-130 aplicam-se somente quando um desenho ou contrato as exige, como Specialty Nameplate[8] explica.
Como especificar uma placa que permaneça legível durante a vida útil do equipamento? ↑
As seis etapas abaixo seguem a ordem de um projeto real: conteúdo, material, arte, produção, inspeção e entrega. Decisões tomadas cedo, como campos de dados e grau, limitam as escolhas disponíveis mais tarde, como tamanho da placa, processo e montagem. Congele cada etapa antes de passar à próxima.
Etapa 1: defina os campos de dados, o tamanho e a legibilidade
Comece pelo que a placa deve informar. Segundo Red Safety IDs[9], a seção NFPA 79 da 16.4.1 exige marcações claras e duráveis em máquinas industriais, que permaneçam visíveis após a instalação. A NEC 670,3(A) lista tensão de alimentação, fase, frequência, corrente de plena carga e capacidade de interrupção de curto-circuito (SCCR). Placas CE normalmente trazem um símbolo CE com pelo menos 5 mm de altura, além do fabricante, designação da máquina, número serial e ano de fabricação.
O conteúdo de segurança segue seu próprio formato. Segundo a OSHA 1910,145, as palavras de sinalização devem ser legíveis a cerca de 5 de distância[10]. ANSI Z535.4[11] sets the color coding and signal-word hierarchy, and OSHA hazard communication expects messages to stay legible under all reasonably anticipated conditions of use.
| Requisito | Campos a incluir no desenho | Verificação de aceitação |
|---|
| Dados elétricos NEC 670,3(A) | Tensão, fase, frequência, corrente de plena carga, SCCR, classificação de sobrecorrente | Verificação campo a campo em relação ao desenho elétrico |
| NFPA 79 16.4.1 | Todas as marcações dos equipamentos de controle | Legível na posição instalada e no ângulo de visualização |
| Placa CE para máquinas | Marca CE ≥5 mm, nome e endereço do fabricante, modelo, serial, ano | Meça a altura da marca na primeira peça |
| OSHA 1910,145 / ANSI Z535.4 | Palavra de sinalização, cores, texto de perigo | Legível a cerca de 5 ft; cores conforme a norma |
| MIL-STD-130 (somente se contratado) | Dados legíveis por humanos mais um Data Matrix 2D | Grau do código conforme ISO/IEC 15415 quando o desenho o exigir |
Inclua no desenho a altura mínima dos caracteres, a distância de visualização e o ângulo de visualização. Trate a ausência de SCCR ou de corrente de plena carga como bloqueio de liberação, pois uma placa elétrica incompleta normalmente é detectada durante a certificação, quando o retrabalho custa mais. O tamanho dos caracteres e o número de linhas também determinam o contorno da placa; portanto, defina o tamanho depois de completar a lista de dados, não antes.
Etapa 2: defina grau, espessura, acabamento e montagem
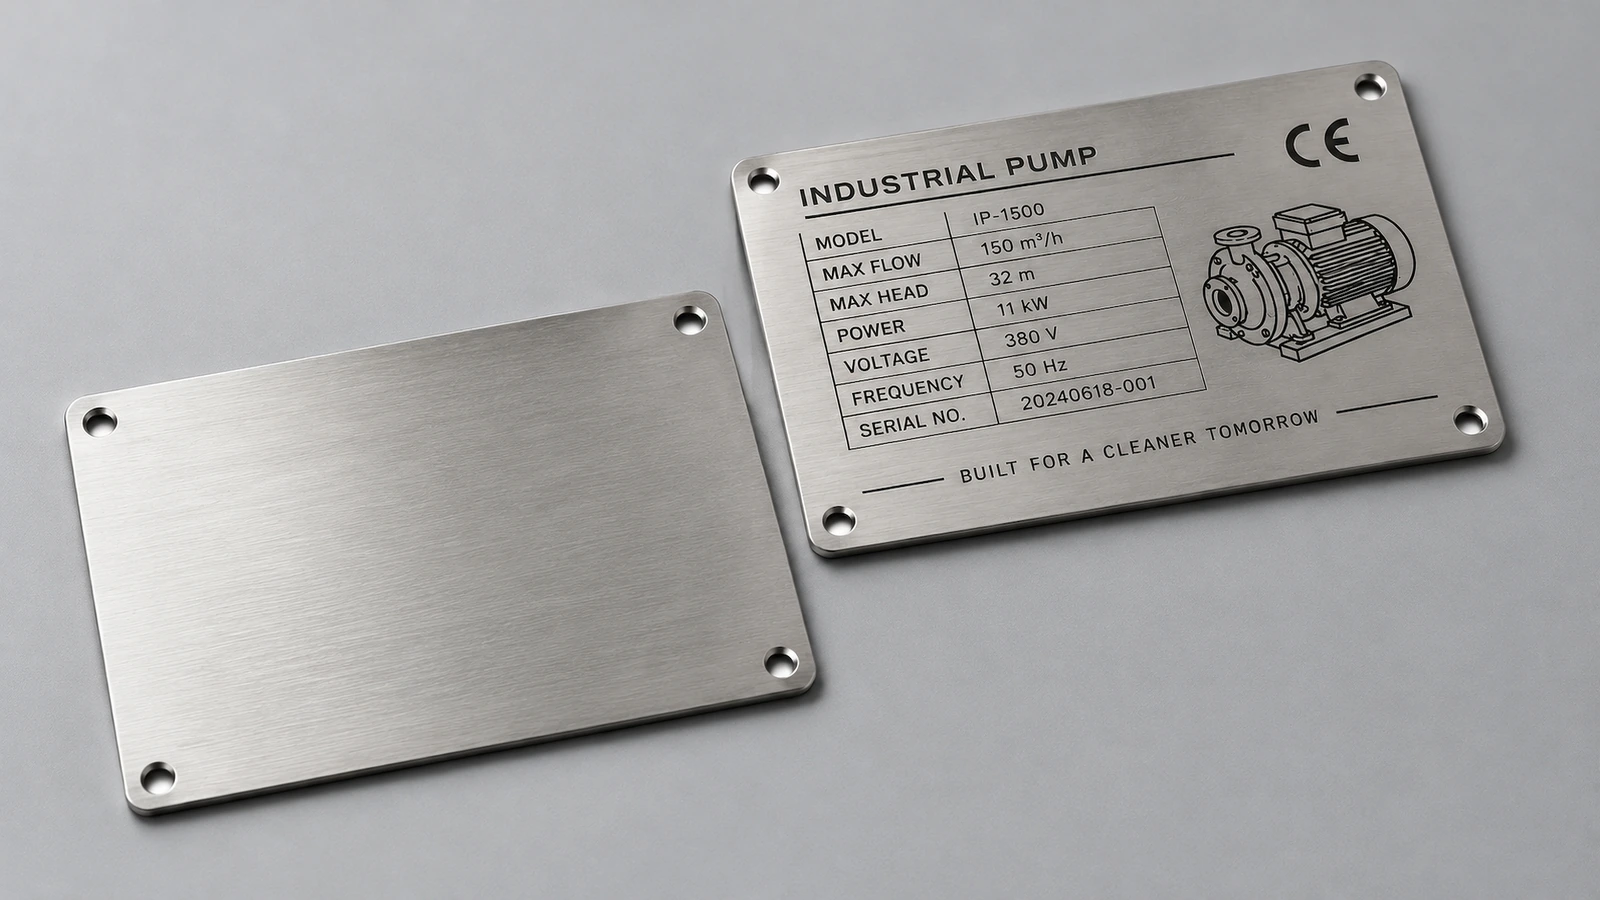
Escolha o grau pelo meio de operação, não por uma simples divisão entre ambiente interno e externo. Hallmark Nameplate[12] destaca dois pontos: o melhor metal para a placa depende do ambiente de operação, e 316 adiciona molibdênio para resistência a cloretos.
| Critério de decisão | 304 (EN EN 1,4301) | 316 / 316L (EN 1,4401) |
|---|
| Uso típico | Ambientes internos, indústria geral, corrosão moderada | Ambientes marítimos, offshore, químicos, alimentícios e de lavagem médica |
| Exposição a cloretos | Risco de pite por água do mar, sal de degelo ou produtos de limpeza clorados | Preferível, mas ainda pode manchar se crostas de sal forem deixadas no local |
| Custo relativo | Menor | Maior; justificado quando a falha é cara |
| Elementos de fixação | 304 ou superior | Ferragens 316, com metais dissimilares isolados |
| Documentação | Certificado de teste de usina conforme ASTM A240 | Certificado de teste de usina conforme ASTM A240; PMI nos lotes críticos |
316 não é imune à corrosão; ele apenas oferece margem adicional. Onde não houver sal, exposição química ou lavagem, 304 geralmente é suficiente, e o orçamento é melhor aplicado em uma marcação mais profunda ou montagem melhor. EN 1,4301 e 1,4401 podem ser referenciados de forma cruzada com 304 e 316, mas um certificado emitido em um sistema não substitui um certificado exigido pelo outro.
A montagem determina se uma placa sobrevive em equipamentos vibratórios. Adesivo serve para placas lisas, finas e de baixa vibração. Em compressores e máquinas rotativas, rebites ou parafusos através de uma placa rígida a transformam em peça estrutural. A Detroit Name Plate Etching cita aço inoxidável com cerca de 0,040 in de espessura para essa finalidade.[4].
Classifique os elementos de fixação com o mesmo cuidado que a placa. Parafusos comuns podem enferrujar e manchar a superfície[13] ao redor dos furos, mesmo quando a própria placa é resistente às intempéries. Fixar uma placa a um metal dissimilar[14] pode iniciar corrosão galvânica e, em invólucros elétricos, uma placa metálica condutiva precisa de isolamento ou espaçadores não condutivos.
Para montagem adesiva, obtenha na ficha técnica da própria fita os substratos compatíveis, como pintura a pó, superfícies oleosas e baixas temperaturas, os requisitos de energia superficial e o tempo de cura. A palavra “permanente” de um fornecedor não substitui isso.
Etapa 3: faça a pré-verificação da arte antes da exposição
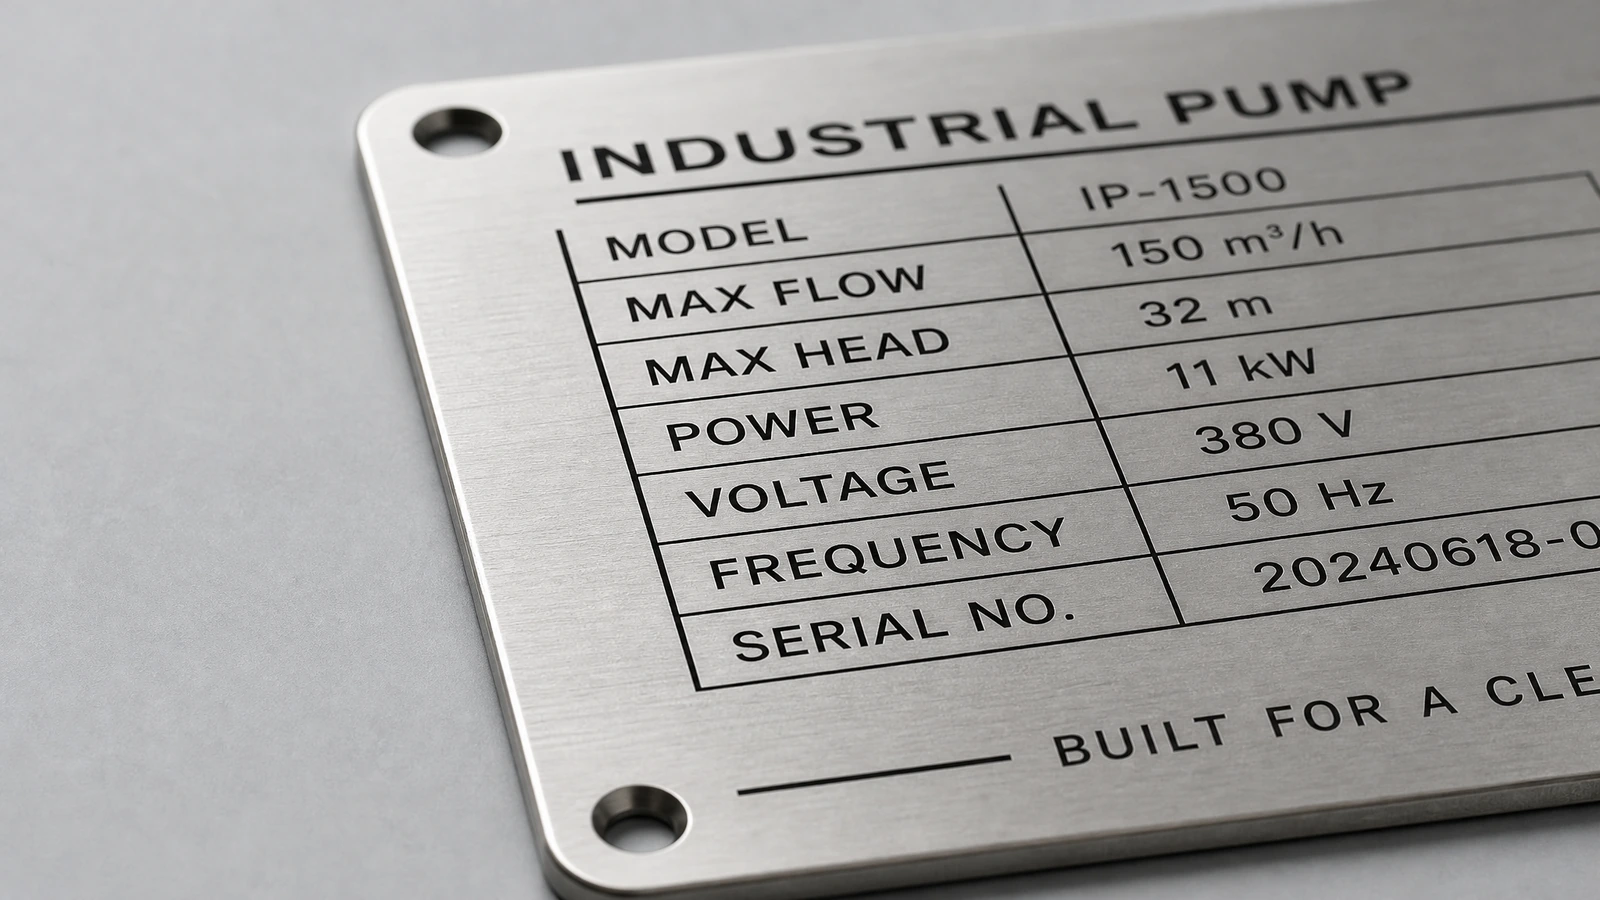
A produção começa com arte vetorial ou arquivo DXF, nunca com uma maquete renderizada. As fontes são convertidas em contornos. Antes de produzir o fotolito, verifique em relação ao processo escolhido: larguras mínimas de traço, margens seguras, distâncias entre furos e bordas e zonas sem gravação ao redor de dobras. As paredes laterais gravadas quimicamente não são perfeitamente verticais, por isso textos serifados muito finos devem considerar essa conicidade.
Arquivos de dados variáveis exigem sua própria verificação: faixas seriais, detecção de duplicidades e conteúdo do código. Quando o desenho exigir, os códigos Data Matrix são classificados conforme ISO/IEC 15415 ou AS9132[8]. Depois que o metal é gravado quimicamente ou a laser, um erro de digitação não pode ser corrigido. Por isso, o prazo de entrega conta a partir da aprovação da arte e do material, não da data da consulta.
Etapa 4: controle profundidade de gravação, preenchimento e bordas na produção
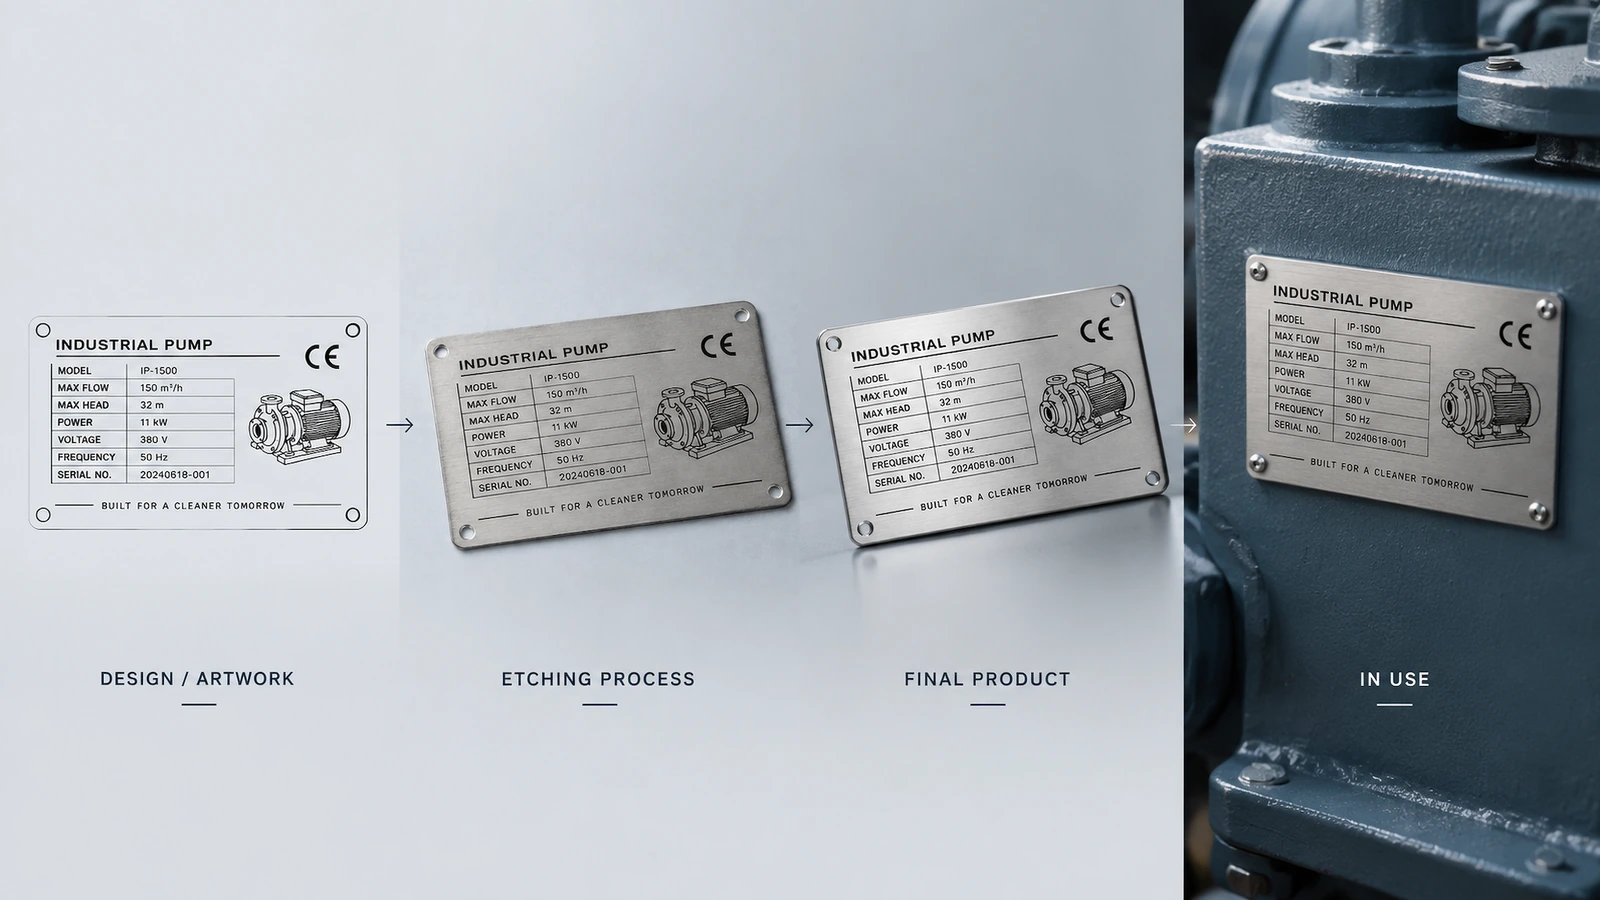
A profundidade de gravação é onde amostras e produção mais frequentemente divergem, e dois pontos de referência publicados mostram essa faixa. SITAPRESS[15] declara para sua própria linha uma profundidade mínima de gravação de 0,05 mm, tolerância de profundidade de ±0,01 mm e teste de névoa salina EN ISO 9227. Um guia de equipamentos de gravação química[16] informa que, em cloreto férrico a cerca de 45°C, as taxas de gravação são aproximadamente 28–40 µm/min para 304 e 25–35 µm/min para 316, e descreve profundidades de 0,05–0,10 mm como adequadas para preenchimento colorido em identificação de equipamentos.
Essas são janelas de processo de fornecedores individuais, não uma norma; é exatamente por isso que a profundidade deve constar no seu desenho. A HXD descreve o que acontece de outro modo: uma profundidade acordada de 0,2 mm foi entregue com 0,1 mm, e o texto se desgastou precocemente.[5].
O preenchimento colorido fica no rebaixo, e o excesso é removido da superfície. Ele aumenta o contraste, mas se desgasta mais rápido que o metal; portanto, dados críticos devem permanecer legíveis somente pelo rebaixo.
Os contornos das placas são cortados por matriz, CNC ou laser e depois rebarbados. Stryker Tough[17] observa que bordas com rebarbas retêm umidade e contaminantes, iniciando a corrosão sob a etiqueta. Em um caso informado pelo fornecedor, etiquetas 316 cortadas convencionalmente apresentaram pites nas bordas após 18. Para placas externas, não permita que a rebarbação seja eliminada de pedidos urgentes.
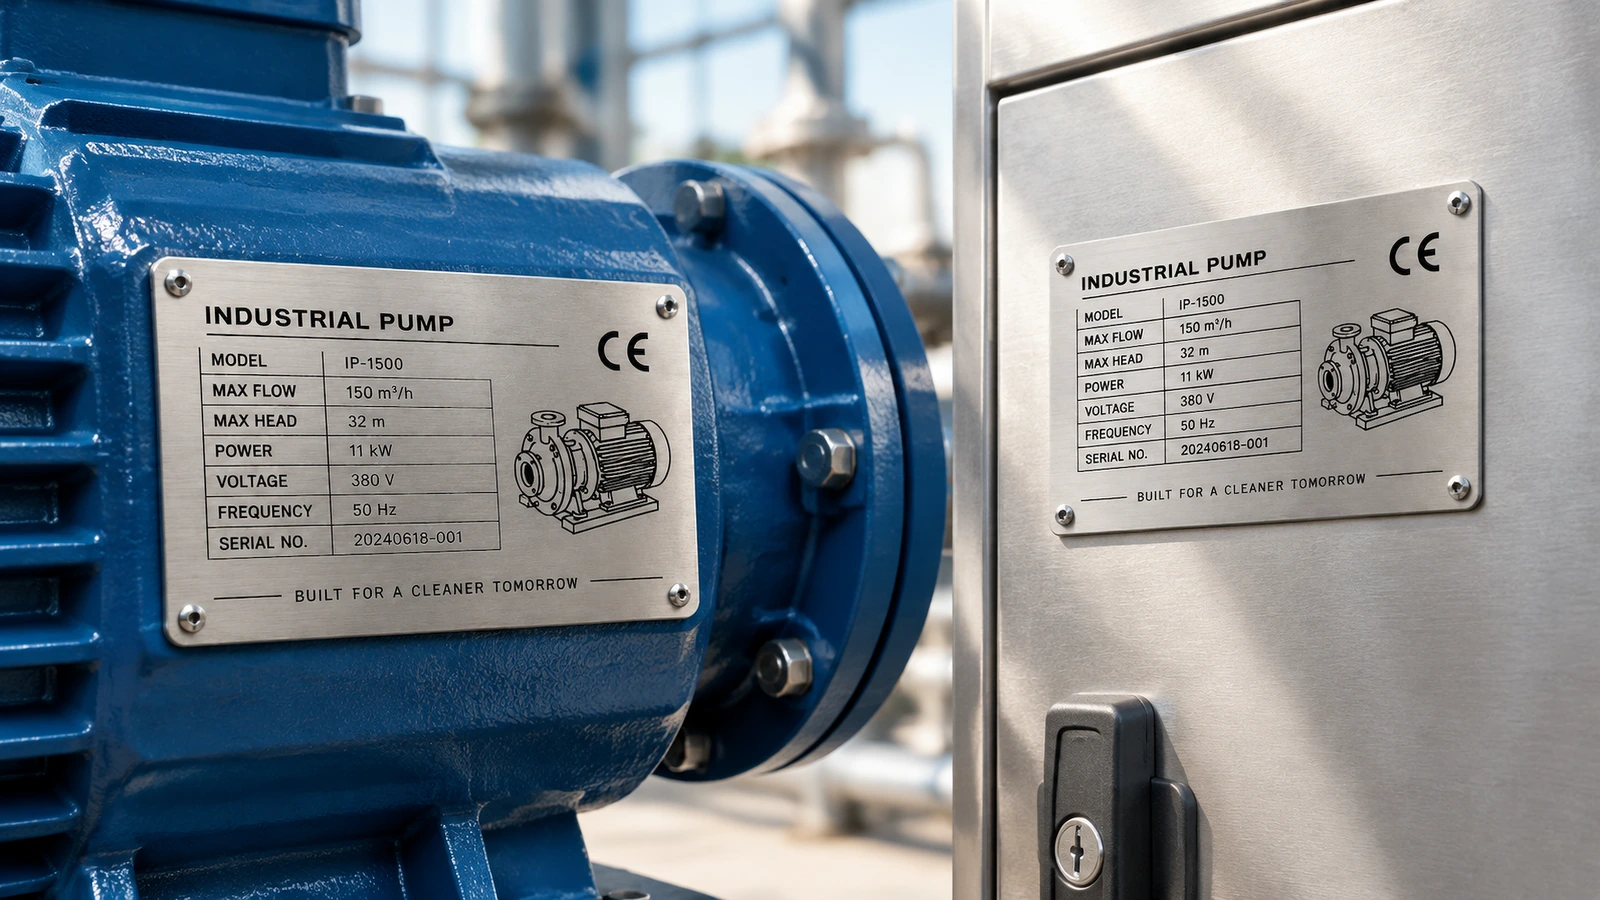
Etapa 5: inspecione e verifique antes da liberação
As verificações mínimas de liberação abrangem dimensões, profundidade de gravação medida por medidor ou seção transversal, correspondência caractere por caractere com o desenho, bordas e furos sem rebarbas, números seriais únicos e certificado de teste de usina enviado com o lote.
O grau correto por si só não evita ferrugem superficial. Uma avaliação laboratorial da Marinha dos EUA, CARDIVNSWC-TR-62-00-05 (junho de 2005), é citada pela Camcode[18]. Ela constatou manchas de ferrugem em placas de etiquetas 304 e 316, concentradas nas áreas gravadas, provavelmente causadas por partículas de ferro deixadas pelo ferramental de gravação. A limpeza e a passivação após a marcação, por exemplo conforme ASTM A967, tratam esse risco.
Quando precisar de comprovação ambiental, declare no pedido de compra o método de teste, ASTM B117 ou EN ISO 9227, o número de horas e o critério de aprovação. Não aceite apenas “testado em névoa salina”. Lembre-se de dois limites: horas de teste acelerado não equivalem a anos de serviço costeiro, e a certificação ISO 9001:2015 cobre os processos do fornecedor sem provar que uma placa específica resiste à névoa salina.
A quantidade mínima de pedido, o prazo de entrega, o peso unitário e o plano de teste para sua peça não são publicados aqui. Eles são confirmados por escrito na cotação e na amostragem.
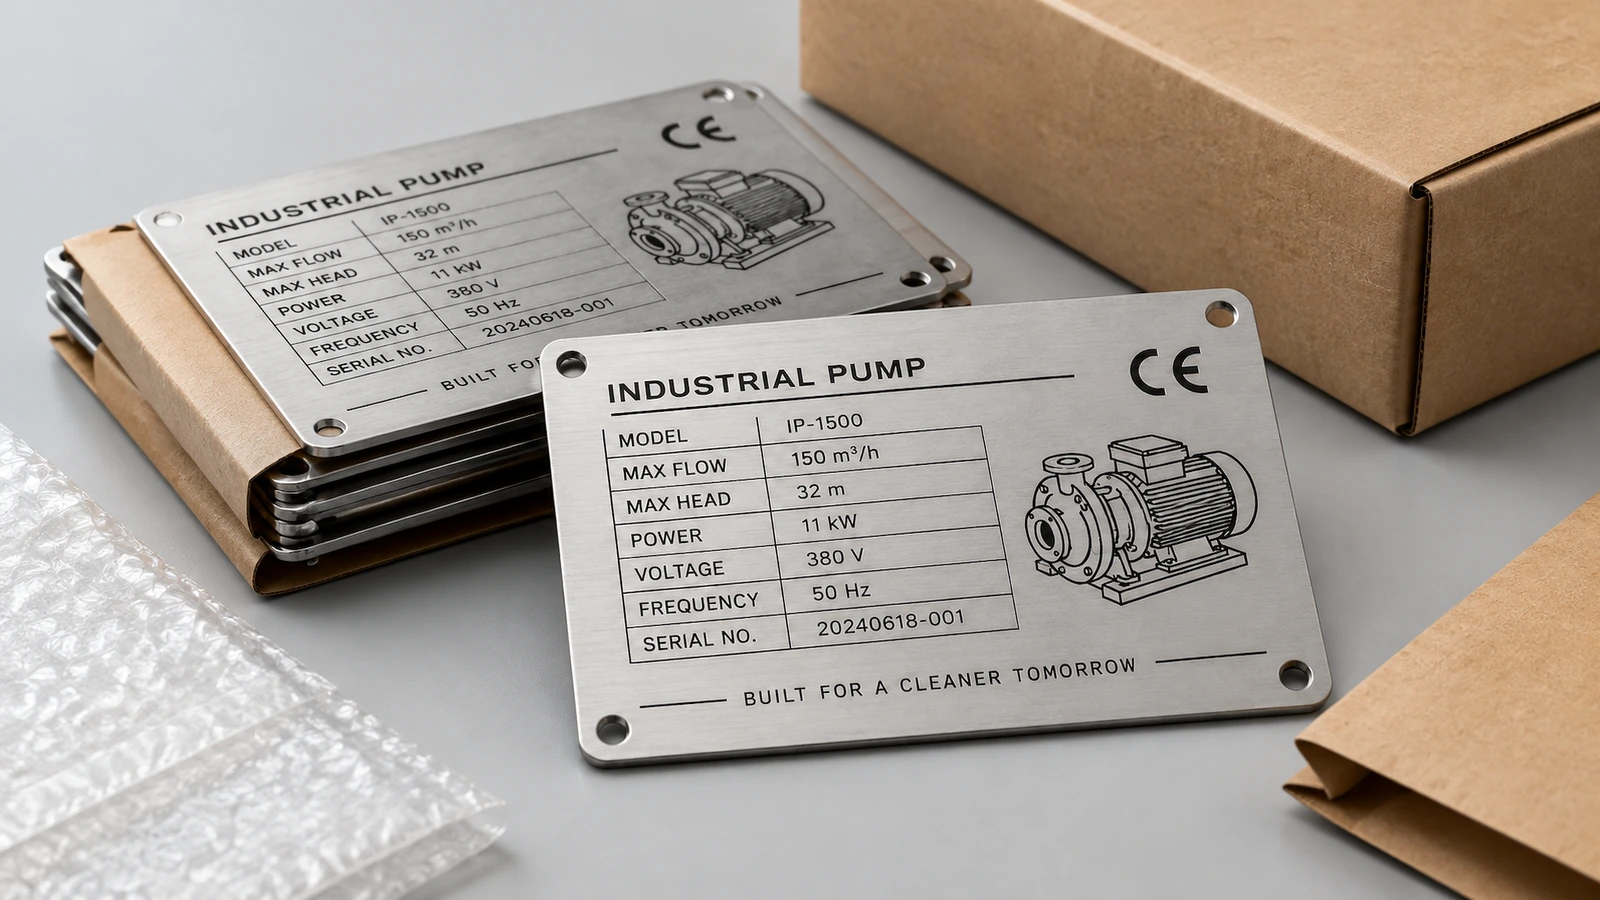
Etapa 6: embale, instale e repita pedidos sem desvios
Defina na cotação a embalagem, a proteção da superfície e a identificação do número da peça, para que as faces acabadas cheguem sem riscos e cada lote permaneça rastreável até seus registros de processo.
Na instalação, confirme o torque dos fixadores ou a cura do adesivo, remova limalhas de ferro da face da placa e registre os números seriais no arquivo do ativo. Nunca dê brilho ao inox com escova de aço carbono; o ferro incrustado causa as mesmas manchas de ferrugem observadas ao redor da gravação.
Substitua a placa quando seu texto ficar ilegível à distância especificada, quando os pites alcançarem os furos de montagem, quando houver escorrimento de ferrugem dos fixadores ou quando os dados nominais mudarem. Para novos pedidos, mantenha a amostra aprovada e a ficha de processo. Altere somente os dados variáveis marcados a laser na base gravada, para que a arte fixa nunca exija novo ferramental.
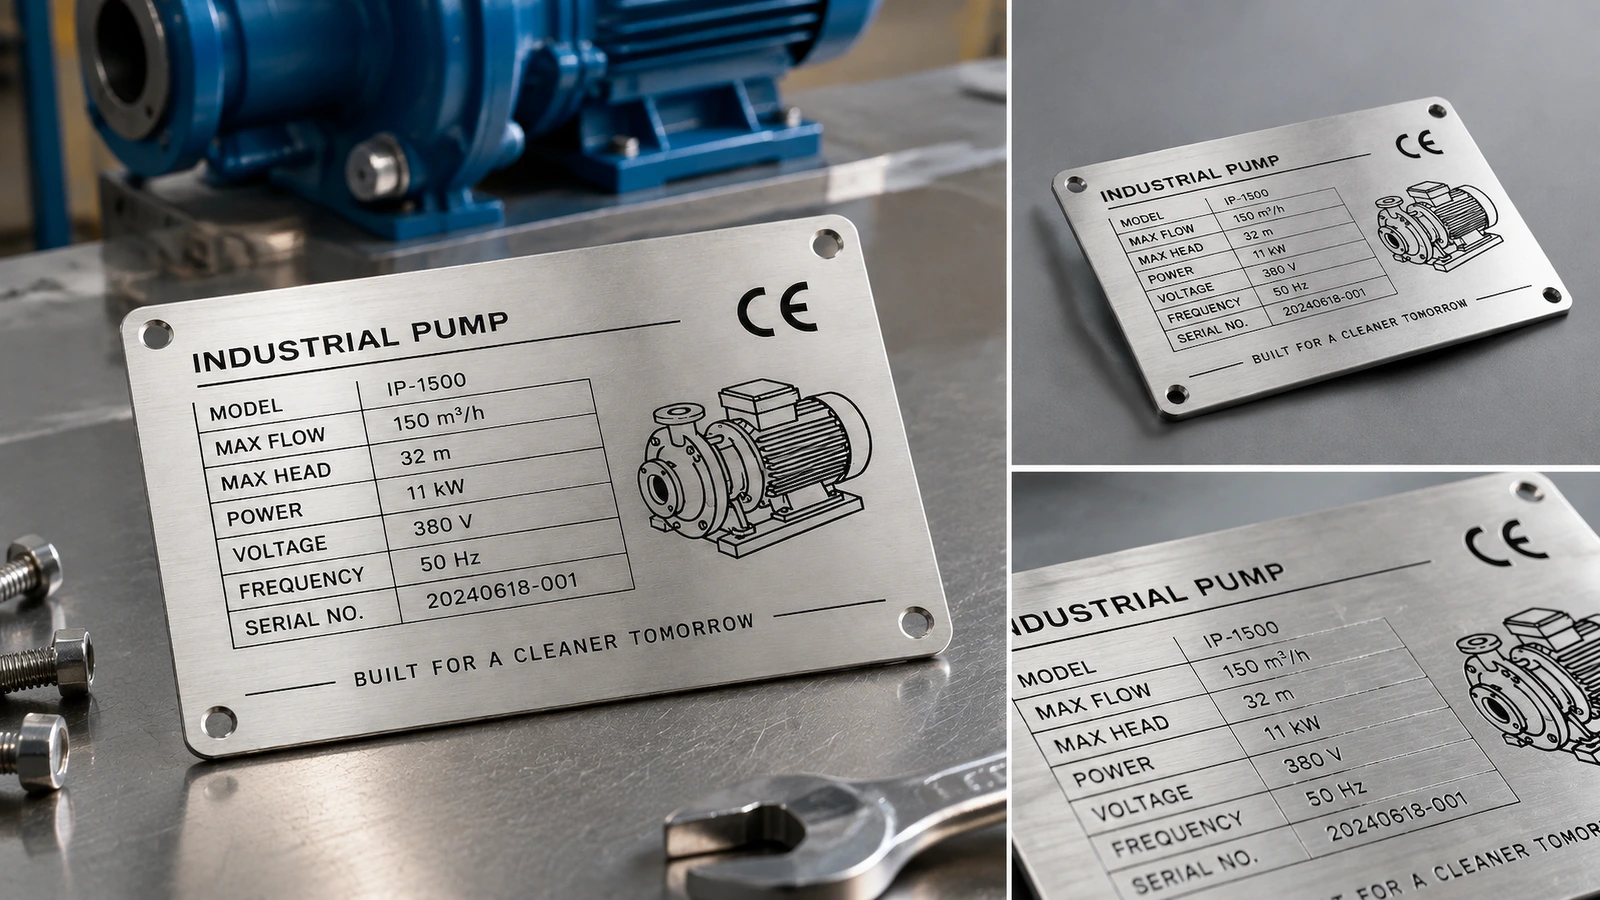
Qual processo de marcação e qual grau atendem à sua aplicação? ↑
Os números publicados de vida útil variam muito; portanto, registre as fontes em vez de calcular uma média. A Hallmark classifica gravação e estampagem em 20 ao ar livre e observa que a gravação química é normalmente especificada para 5–10 de serviço.[12]. Metal Marker[19] apresenta valores semelhantes: cerca de 5–10 para placas gravadas quimicamente e 20 para aço inoxidável estampado. Seton[20] lista 3–6 de durabilidade média ao ar livre para sua placa de catálogo 0,030 in 304; a alegação de “até 2700°F” descreve o metal, não o preenchimento, a tinta ou o adesivo, que falham em temperaturas muito inferiores.
| Processo | Melhor aplicação | Pontos de atenção |
|---|
| Gravação fotoquímica + preenchimento colorido | Arte fixa, detalhes finos, cor da marca, lotes maiores | Custo de preparação do fotolito; especifique a profundidade e o sistema de preenchimento |
| Marcação ou gravação a laser de fibra | Protótipos, números seriais, códigos QR e UID | O custo unitário quase não cai com o volume; marcas recozidas são rasas |
| Gravação rotativa | Cortes mais profundos, lotes pequenos, texto variável | Mais lenta; detalhes finos são limitados pelo tamanho da fresa |
| Serigrafia | Gráficos coloridos para ambientes internos | Tinta superficial; não deve ser a única marcação em serviço severo |
| Relevo ou estampagem | Grandes séries de placas com dados idênticos | Custo de matriz; dados variáveis são impraticáveis |
Adapte o processo de marcação à aplicação. Locais marítimos e químicos exigem 316 com gravação e preenchimento, além de números de série por laser ou por pontilhamento (dot-peen). Protótipos e placas seriadas de unidade única são adequados para laser ou gravação. Milhares de placas idênticas que podem ser pintadas por cima são adequadas para gaufragem, e gráficos coloridos internos de baixo desgaste podem usar serigrafia. Para trabalhos de defesa, siga MIL-DTL-15024 e MIL-STD-130 somente quando o contrato exigir.[8].
Uma solicitação de cotação que permita comparar fornecedores em condições equivalentes deve informar: grau, espessura, acabamento, contorno e raio dos cantos, processo e preenchimento, profundidade mínima, dados variáveis, método de montagem, ambiente de operação, método de teste e quantidade. Envie o mesmo desenho a cada fornecedor candidato.
O que todo comprador de placas de identificação deve lembrar? ↑
- 316 justifica seu preço superior onde há cloretos. — PREN de cerca de 23–28 para 316, contra 18–20 para 304; a água do mar contém cerca de 35,000 ppm de cloretos (Fonte)
- O método de marcação, e não o metal-base, define a vida útil legível. — A gravação química é normalmente especificada para 5–10; gravação e estampagem são classificadas em 20 ao ar livre (Fonte)
- A profundidade deve constar do desenho. — Um parâmetro publicado é profundidade mínima ≥0,05 mm com tolerância de ±0,01 mm (Fonte)
- A substituição de grau aparece em poucas temporadas. — 201 vendido como 304 pode enferrujar e desbotar após 1–2 ao ar livre (Fonte)
- Placas CE precisam de uma marca mensurável. — Símbolo CE com pelo menos 5 mm de altura em uma placa durável (Fonte)
- As estimativas de mercado abrangem categorias diferentes. — USD 1,25 bilhão para placas de identificação em aço inoxidável em 2025 (Fonte) contra USD 4,8 bilhão para todas as placas de identificação (Fonte)
Pronto para especificar uma placa que dure mais que a máquina? ↑
Uma placa de identificação é bem-sucedida quando seus dados ainda podem ser lidos na última auditoria da vida útil do equipamento, não quando parece boa no dia da entrega. Esse resultado vem de decisões que você pode verificar. Escolha um grau compatível com a química, com certificado de teste de usina. Rebaixe a marcação no metal até a profundidade declarada. Use ferragens de fixação que não corroam primeiro. Inclua métodos de teste e critérios de aprovação no pedido de compra. Congele a primeira peça como referência para todos os novos pedidos.
Solicite uma cotação: envie seu desenho ou DXF, a quantidade, o ambiente de operação e quaisquer normas exigidas. Retornaremos o grau, processo, profundidade, montagem, plano de teste, quantidade mínima de pedido, prazo de entrega e peso unitário propostos para sua análise antes da amostragem.


As informações abaixo são necessárias para iniciar sessão com redes sociais
Iniciar sessão
Criar nova conta