


 PDF do blog para leitura offline
Resposta rápida: A riscagem de placas de identificação em aço inoxidável arrasta uma ponta de diamante ou de carboneto sobre a placa para sulcar um canal contínuo e brunido. Não usa calor, tinta nem produtos químicos, o que a torna uma forma de baixo custo de acrescentar números de série e datas internamente em placas-base pré-gravadas quimicamente. As marcas são mais rasas e têm menos contraste do que as da gravação química profunda ou da micropercussão, por isso a riscagem serve para dados variáveis, não para texto fixo de segurança.
Se você fabrica equipamentos em lotes, a placa de identificação é, na maior parte, fixa. Logotipo, modelo, campos de tensão e avisos são iguais em todas as unidades. O número de série, a data de fabricação e, às vezes, um código de opcional mudam a cada unidade. A riscagem de placas de identificação em aço inoxidável preenche essa lacuna. Este artigo explica como a marcação por riscagem forma fisicamente uma marca em placas de 304 e 316. Mostra também como montar um fluxo de trabalho interno e em que pontos a riscagem perde para a gravação química, o laser de fibra ou a micropercussão em legibilidade, comportamento à corrosão e produtividade.
O problema: os dados variáveis são o ponto em que os programas de placas de identificação falham
Problema. As fábricas de OEMs costumam tratar os dados de cada unidade de quatro formas, e cada uma tem um custo. A primeira é encomendar placas gravadas quimicamente totalmente personalizadas para cada número de série. Isso prende a montagem final à fila de arte do fornecedor, e qualquer erro de dados obriga a descartar uma peça permanente. A segunda é a estampagem manual com punções, que funciona, mas deixa linhas de base irregulares e, em chapas finas, o impacto pode empenar a placa ao redor dos furos de fixação. A terceira é a tinta de superfície ou uma sobreposição impressa. Análises de falhas do setor descrevem repetidamente marcas impressas que desbotam até que "o metal talvez ainda esteja lá, mas o texto sumiu". A quarta é comprar um laser de fibra, o que implica custo de capital, cabine de proteção, exaustão de fumos e um programa de segurança para um trabalho que pode ser de apenas algumas dezenas de placas por semana.
Problematização. O volume é real, mas pequeno. Em uma discussão entre profissionais, um fabricante de equipamentos contou que enviava cerca de 50 etiquetas seriadas de aço inoxidável por mês em chapas de cerca de 0,5 mm a uma loja local de troféus que ele classificou como "muito pouco confiável".discussão entre profissionais[1] Esse volume é baixo demais para justificar uma célula de marcação dedicada. Mas é importante demais para depender de um fornecedor externo: uma placa de série ilegível ou ausente compromete a rastreabilidade, os registros de garantia e, em equipamentos elétricos, a aprovação na inspeção.
Solução. Divida a placa em conteúdo fixo e conteúdo variável. Compre placas-base com gravação química profunda e preenchimento colorido para tudo o que nunca muda e risque na linha os campos de cada unidade. O restante deste guia mostra como fazer isso bem e em que casos essa é a ferramenta errada.
O que é a riscagem de placas de identificação em aço inoxidável?
A marcação por riscagem, também chamada de marcação por arrasto ou gravação por arrasto de diamante, é um processo mecânico a frio. Um estilete com ponta dura, geralmente de diamante ou de carboneto de tungstênio, é pressionado contra a placa por força de mola ou pneumática. A máquina então o move ao longo dos traços de cada caractere. A ponta não gira nem martela. Ela sulca um canal contínuo em V, empurrando o material para os lados e para baixo em vez de removê-lo como cavacos.
Isso a coloca entre três processos vizinhos, que costumam ser confundidos com ela:
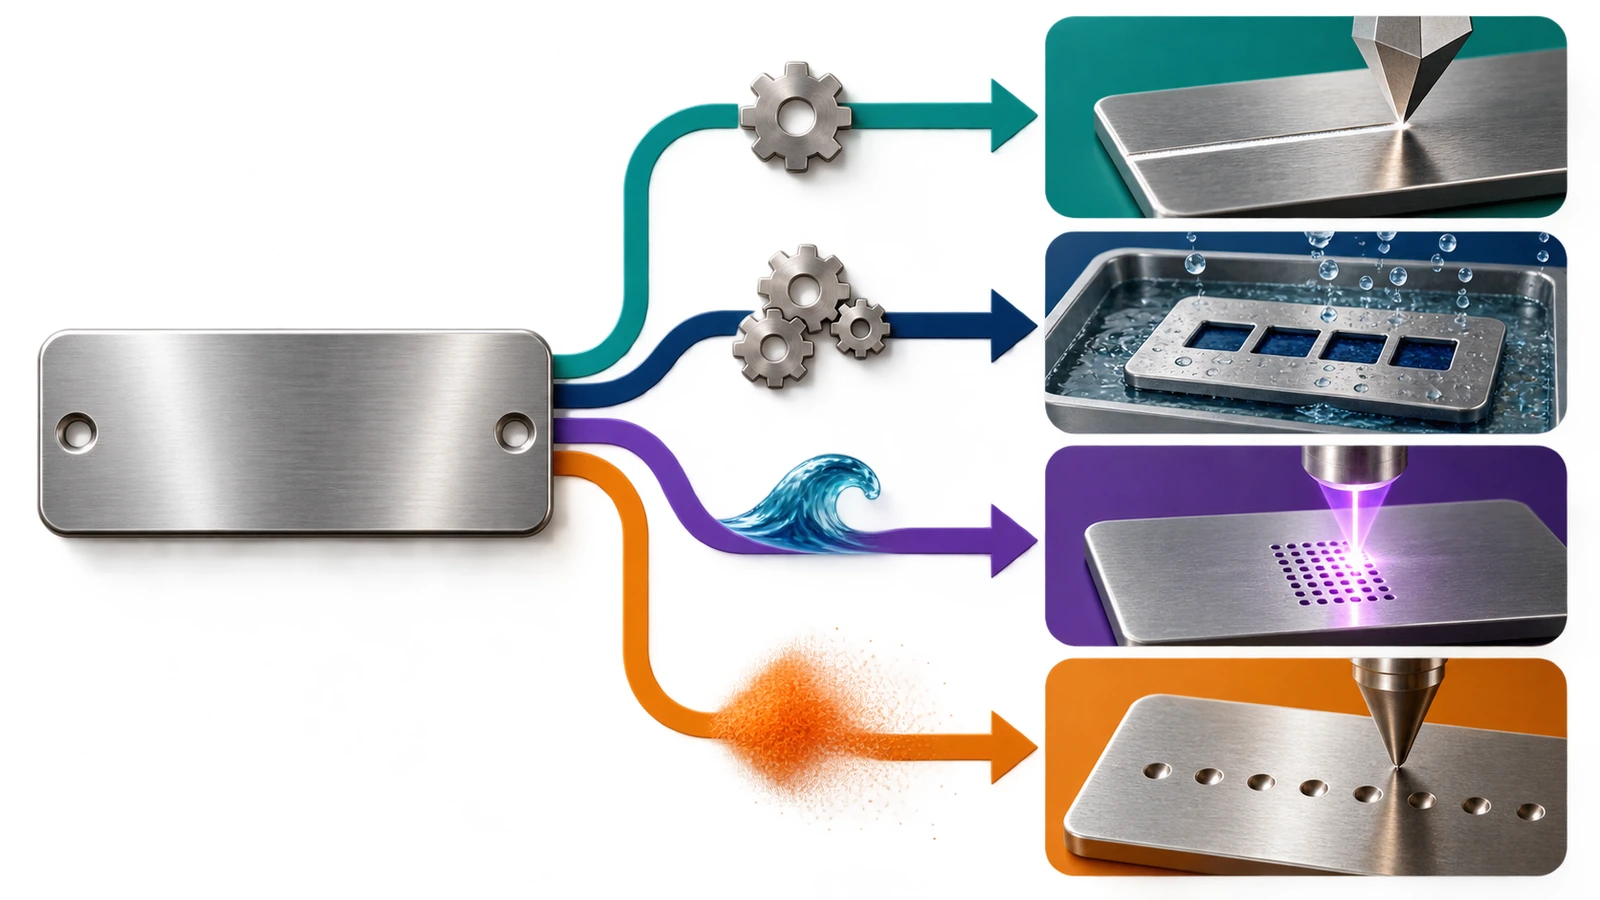
- Gravação rotativa usa uma fresa giratória que remove cavacos e pode atingir maior profundidade. Também gera rebarbas e desgaste da ferramenta.
- Micropercussão golpeia um pino para formar uma fileira de crateras. Marca mais fundo e lida bem com superfícies rugosas ou curvas, mas é mais ruidosa e os caracteres ficam pontilhados.
- Gravação química dissolve o metal através de uma máscara de fotorresiste. Cria um rebaixo que pode receber preenchimento colorido, mas exige uma máscara nova a cada alteração de arte.
Como a linha riscada é contínua e suas paredes são brunidas e lisas, o texto riscado aparece como letras limpas de traço único. Riscadores CNC e ferramentas de arrasto de diamante usam fontes de linha única (tipo "bastão"), e não fontes de contorno. Ao definir o campo variável, você escolhe trajetórias de traço, não formas preenchidas.
O aço inoxidável gravado é uma categoria de marcação consolidada por si só. A especificação da ASTM para placas de identificação de válvulas de embarcações lista "tipo III - aço inoxidável, gravado" como um tipo de placa definido.ASTM F992[2] Se o desenho do seu cliente fizer referência a essa norma, verifique se uma marca feita por riscagem de arrasto atende ao método de inscrição nela previsto antes de trocar a gravação rotativa pela riscagem.
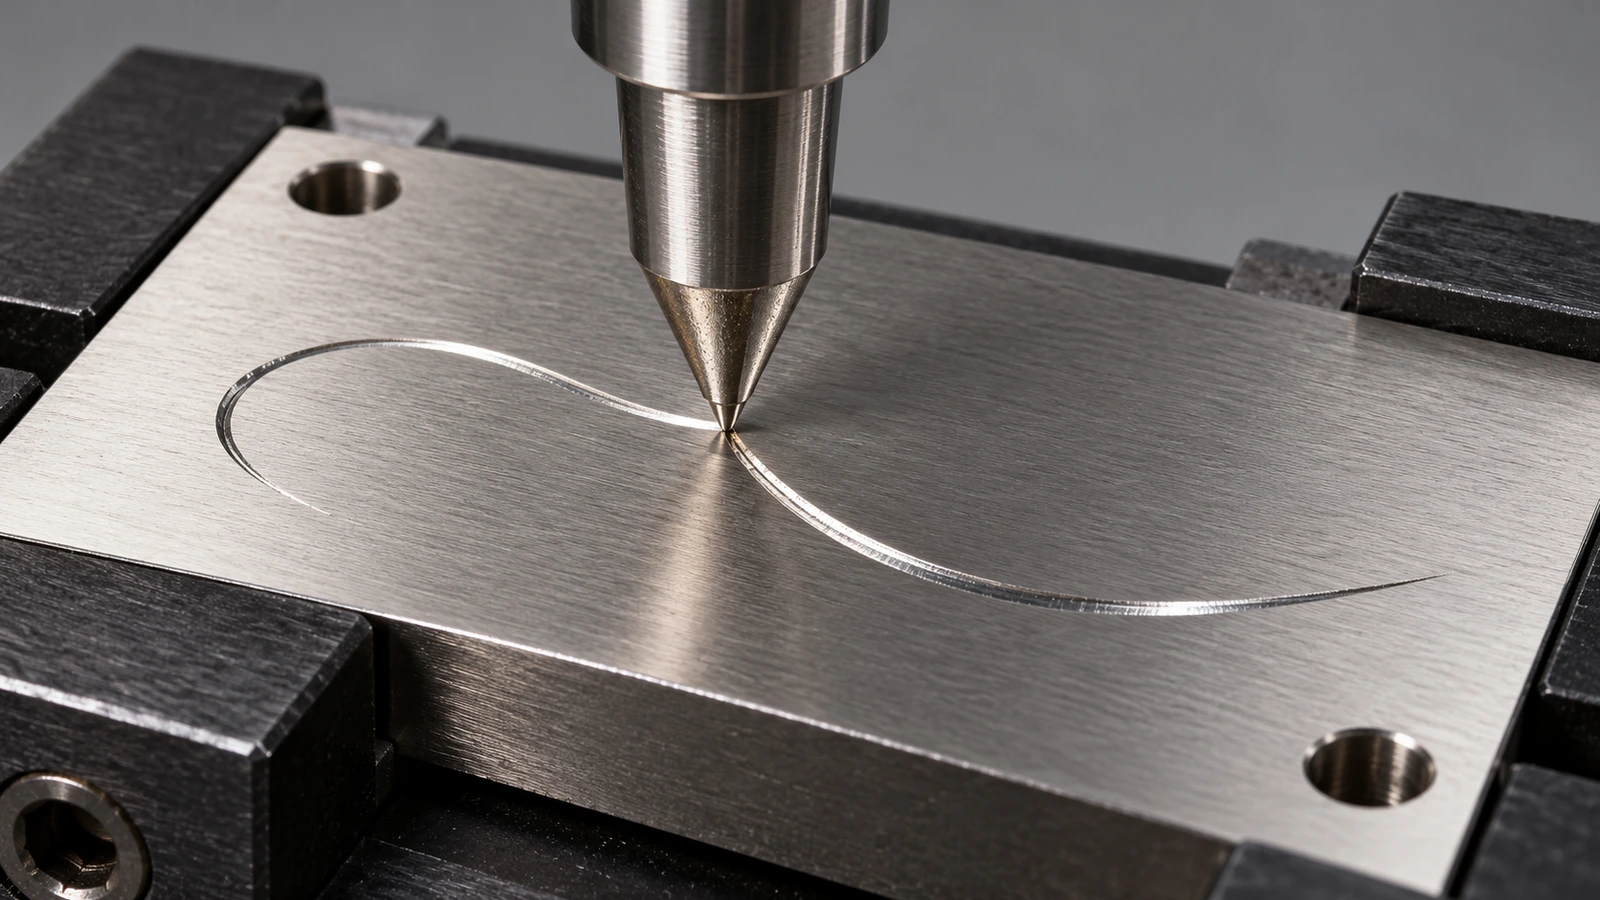
O que acontece com o 304 e o 316 sob o estilete
Sem aporte de calor. Um laser de fibra altera a camada de óxido ou funde a superfície. É assim que se formam as marcas pretas de recozimento a laser, e é por isso que alguns usuários confundem a descoloração causada pelo laser com corrosão. Em um tópico de fórum de acabamento de metais, um usuário suspeitou que a "descoloração escura que ficou após o processo a laser é ferrugem/corrosão".Discussão no Finishing.com[3] A riscagem não gera coloração por calor, portanto essa ambiguidade não surge na inspeção de recebimento nem em campo.
Encruamento e película passiva. As classes austeníticas, como o 304 e o 316, encruam rapidamente. A parede do sulco é deformada a frio e brunida, e a película passiva rica em cromo é rompida ao longo da linha e depois se reforma ao ar. Por isso, uma riscagem limpa não cria, por si só, um ponto fraco de corrosão. O risco real é a contaminação. Uma avaliação de laboratório da Marinha dos EUA sobre materiais de placas de identificação (relatório CARDIVNSWC-TR-62-00-05, 2005) observou manchas de ferrugem em placas de 304 e 316 "especialmente nas áreas em que foi feita a gravação das placas". Ela atribuiu as manchas a partículas de ferro deixadas pelo ferramental. Dois hábitos decorrem dessa constatação. Primeiro, mantenha a ponta do estilete e o dispositivo de fixação livres de resíduos de aço-carbono. Segundo, nunca limpe placas riscadas com escovas de aço ou rebolos compartilhados.
A classe do aço é decisiva no sulco. Qualquer ataque por cloretos começa onde há frestas e superfícies encruadas. A ASTM A240/A240M especifica 2,00–3,00 % de molibdênio para o Tipo 316 e 316L, e o 304 não tem exigência de molibdênio.ASTM A240/A240M[4] Para névoa salina, sal de degelo ou lavagem com cloro, risque sobre 316. A escolha da classe é detalhada em nossa página de placas de identificação personalizadas em aço inoxidável com gravação química , por isso não é repetida aqui.
Rigidez da placa. O estilete aplica uma carga descendente constante. Placas finas e sem apoio flexionam, e a profundidade do sulco passa a variar ao longo do campo. As chapas usadas em placas industriais de aço inoxidável costumam ter espessura de cerca de 0,018 to 0,125 in. As especificações construtivas militares estabelecem valores mínimos para alguns tipos de placa. A MIL-DTL-15024 exige, para placas Tipo A com gravação química ou mecânica, no mínimo 0,03 in.MIL-DTL-15024[5] Abaixo de cerca de 0,5 mm, um dispositivo de fixação plano e com apoio total é indispensável.
Como implantar a riscagem interna para números de série e datas
O fluxo de trabalho a seguir pressupõe uma marcadora de riscagem de bancada ou junto à linha e placas-base pré-gravadas quimicamente, fornecidas por um fabricante de placas de identificação.
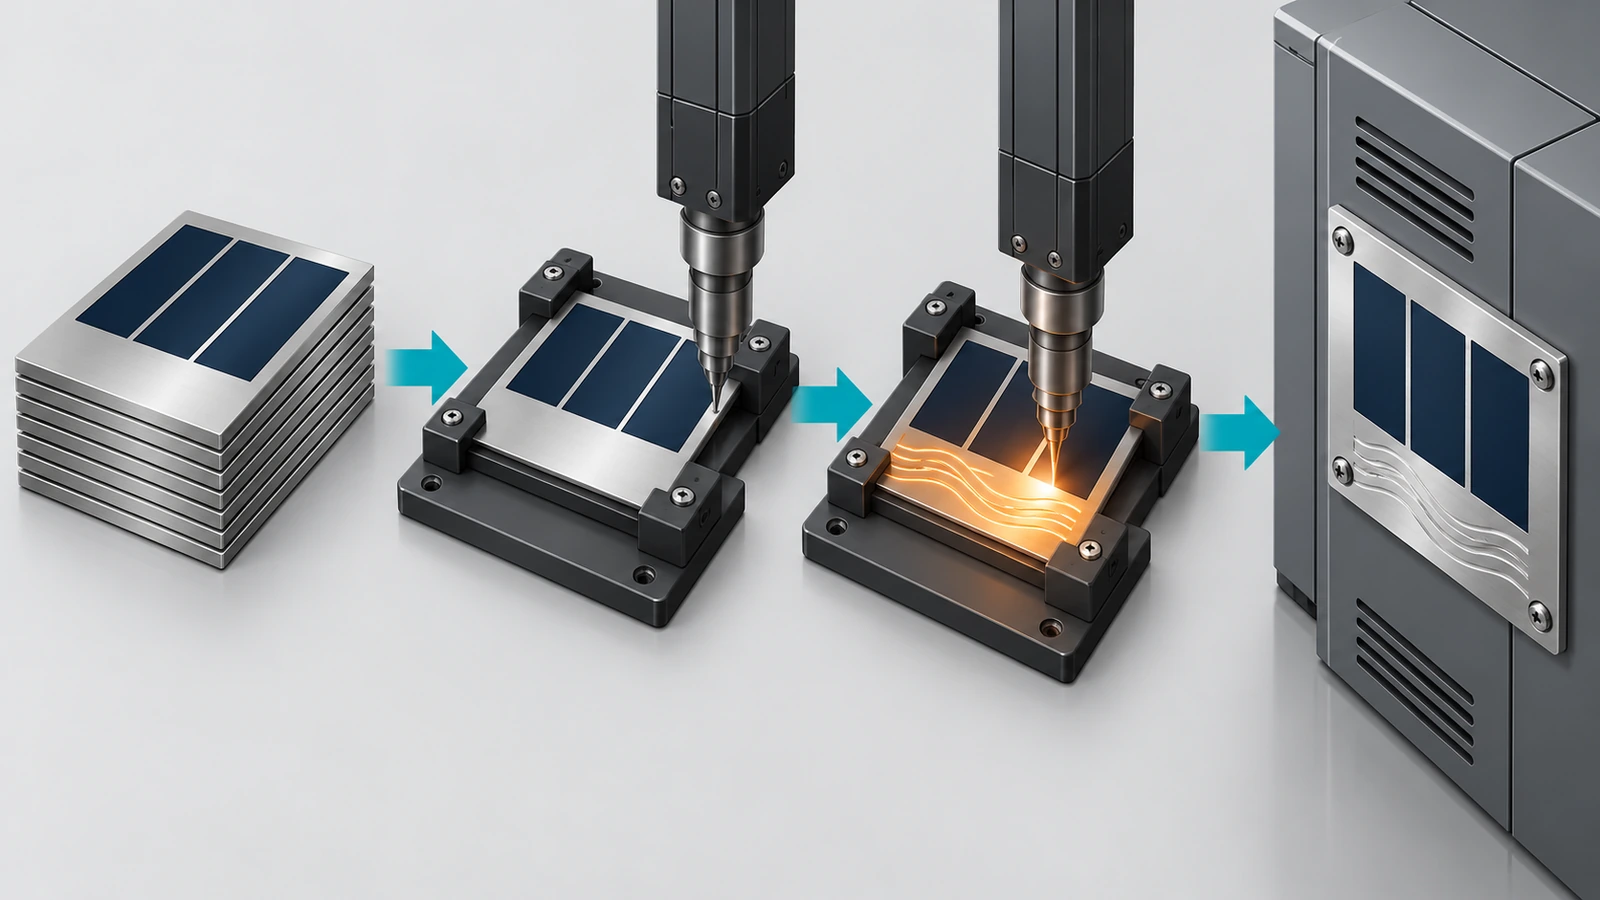
- Projete a placa-base em torno da zona de riscagem. Peça ao fornecedor que grave e preencha todo o conteúdo fixo e deixe os campos variáveis como metal liso, sem preenchimento. Rótulos de campo gravados, como "SÉRIE" ou "DATA", ficam ao lado da zona, não dentro dela. Deixe margens livres em relação a furos e bordas, pois o estilete precisa de um percurso plano e sem perfurações.
- Escolha o acabamento da superfície pelo contraste. Uma linha riscada é um sulco brilhante e brunido. Ela aparece melhor sobre uma superfície mais fosca. Um campo fosco #2B ou jateado com microesferas costuma dar melhor contraste do que uma escovação #4 muito reflexiva, em que o grão pode competir com os traços. Especifique o acabamento da zona de riscagem no desenho da placa-base.
- Construa um dispositivo de fixação e posicionamento. Prenda a placa pelos furos de montagem ou pelas bordas em um berço plano e rígido, de modo que ela não se desloque nem flexione. Grande parte da repetibilidade de um programa de riscagem vem do dispositivo de fixação: erros de posição colocam números de série sobre o texto gravado, e a flexão produz traços rasos e irregulares.
- Escolha a ponta e ajuste a força e a velocidade. As pontas de diamante mantêm o fio em aço inoxidável endurecido da série 300 e não transferem ferro à placa. As pontas de carboneto são mais baratas, mas se desgastam mais rápido no inox. Comece pela força recomendada pelo fabricante da marcadora para aço inoxidável e depois ajuste juntas a força e a velocidade de deslocamento. Mais força aprofunda o sulco, mas levanta mais a borda. Menor velocidade melhora a consistência do traço em caracteres pequenos. Registre os ajustes finais como uma receita controlada para cada classe e espessura.
- Defina a altura dos caracteres pela distância de leitura. Decida onde o técnico ficará ao ler a placa e dimensione os caracteres de traço único para essa distância, em condições realistas de iluminação. Os dados elétricos nominais se enquadram nos requisitos de campo das normas NFPA 79 e NEC 670,3(A). Confirme que os campos riscados correspondem ao que o órgão certificador espera ver e consegue ler.
- Alimente os dados a partir de um sistema, não de um teclado. Obtenha as sequências de série e data do seu MES ou ERP e trave o formato (por exemplo, datas ISO 8601). Bloqueie números de série duplicados no software. Uma marca permanente não pode ser corrigida. Um dígito errado significa descartar a placa e, em placas-base gravadas quimicamente, essa é a peça mais cara do conjunto.
- Faça uma inspeção do primeiro artigo por receita. Verifique a legibilidade na distância especificada e sob luz oblíqua. Meça a profundidade do sulco com um medidor de profundidade ou um perfilômetro e guarde o registro junto à receita. Em seguida, faça um teste de fricção com os agentes de limpeza e as luvas reais da sua fábrica. Repita após qualquer troca de ponta, de dispositivo de fixação ou de lote de placas.
- Mantenha a placa limpa após a marcação. Limpe com um produto sem cloro. Se houver suspeita de contaminação por aço, mande passivar as placas (tratamentos do tipo ASTM A967 costumam ser especificados) antes de irem para ambientes com cloretos.
E os códigos 2D e as marcações UID?
Algumas marcadoras de riscagem conseguem desenhar símbolos Data Matrix, mas desenhar células quadradas com traços contínuos é lento e o contraste resultante é baixo. Se o contrato invocar a identificação única de itens da MIL-STD-130, a marca deve ser legível por máquina e verificável.STD-130N[6] Nesse caso, os requisitos do contrato, e não a preferência do fornecedor, determinam o que a marca deve atingir. Quando um desenho exige a classificação da qualidade do código conforme ISO/IEC 15415, a micropercussão ou o laser é a escolha mais prática para o código. A riscagem continua útil para a linha legível por humanos ao lado. Confira sempre a revisão vigente de qualquer especificação militar no banco de dados DLA ASSIST antes de cotar:ASSIST QuickSearch[7]
Riscagem de placas de identificação em aço inoxidável x gravação química, laser e micropercussão
Os valores de profundidade abaixo vêm de guias publicados por fornecedores e fabricantes de equipamentos e ilustram faixas típicas, não valores garantidos. A profundidade da riscagem depende muito da força, da geometria da ponta e do apoio da placa; por isso, meça o seu próprio processo em vez de confiar em um número de catálogo.
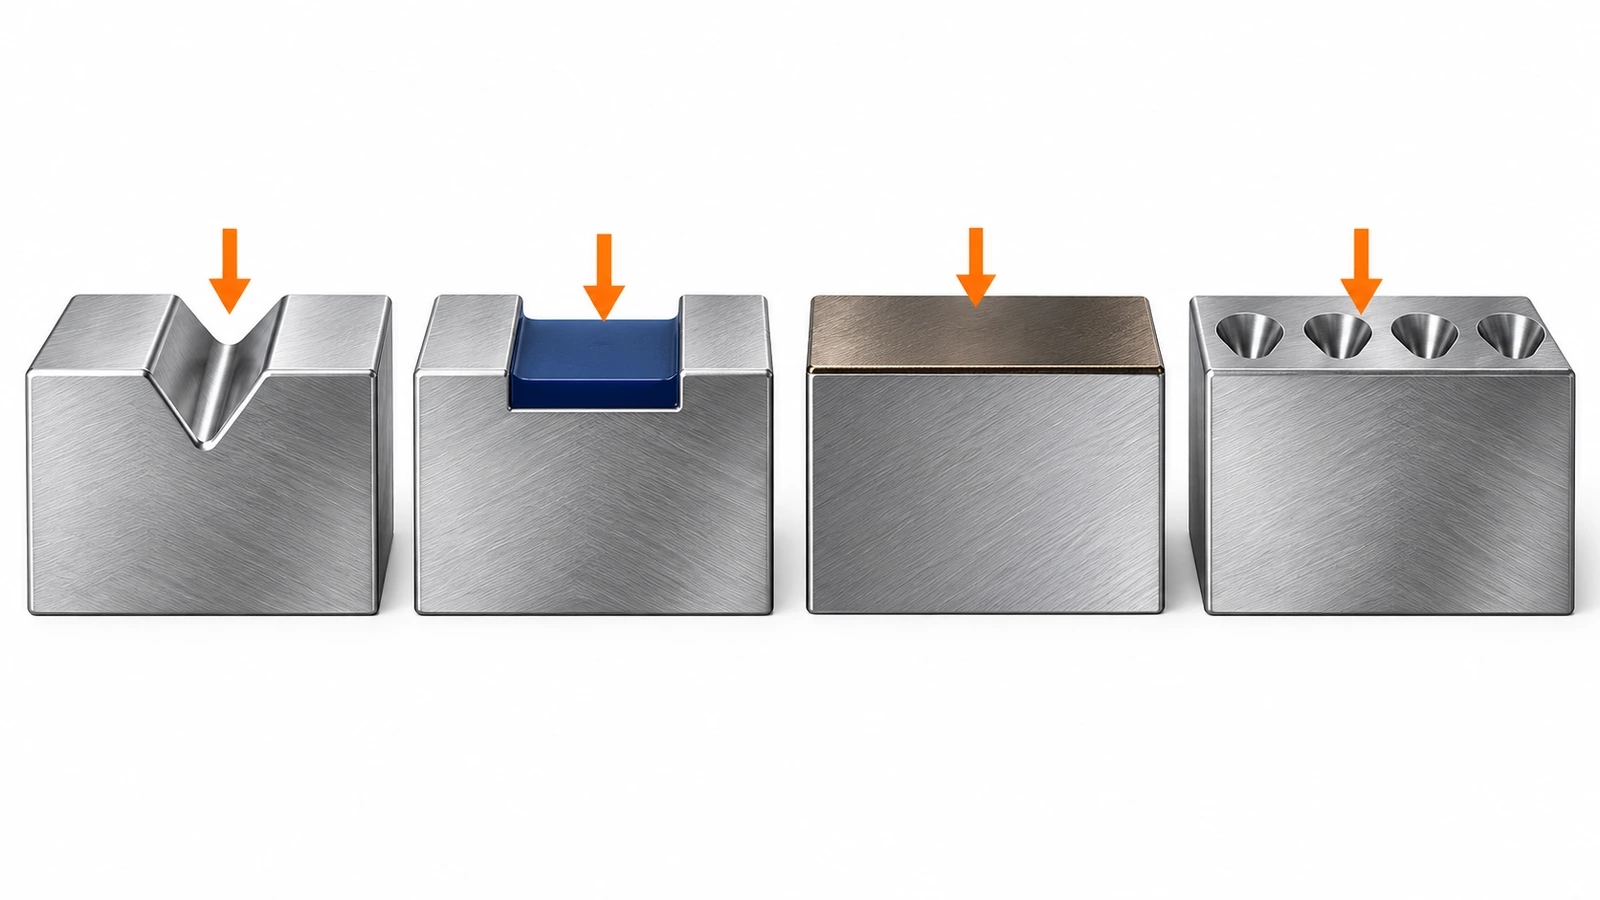
| Fator | Riscagem / arrasto de diamante | Gravação química + preenchimento | Laser de fibra (recozimento ou ablação) | Micropercussão | Gravação rotativa |
|---|---|---|---|---|---|
| Como a marca se forma | O estilete sulca um canal contínuo e brunido | O ácido dissolve o metal através de uma máscara de fotorresiste; o rebaixo é preenchido com tinta | O calor altera a cor do óxido ou remove metal da superfície | Impactos de pino formam fileiras de crateras | A fresa giratória remove cavacos |
| Profundidade típica publicada | Rasa; verificar por receita | ~0,0015–0,004 in comum; mais profunda sob consulta | Próxima de zero (recozimento) a rasa (ablação) | ~0,2–0,4 mm em exemplos de fabricantes de equipamentos em 304/316 | ~0,003–0,007 in de corte médio |
| Dados variáveis por unidade | Sim, a partir de um fluxo de dados | Não; nova máscara a cada arte | Sim, excelente | Sim | Sim, mas lento |
| Origem do contraste | Reflexão da luz no sulco; sem cor | Preenchimento colorido, alto contraste | Óxido escuro ou superfície texturizada | Sombra nas crateras | Sulco; pode ser preenchido |
| Aporte de calor | Nenhum | Nenhum | Sim (coloração por calor, ZTA) | Nenhum | Nenhum |
| Consumíveis e necessidades da planta | Ponta do estilete; silenciosa; sem fumos | Feito no fornecedor; produtos químicos e efluentes | Cabine de proteção, exaustão de fumos, segurança a laser | Pinos; ruidosa | Fresas; cavacos e rebarbas |
| Melhor aplicação | Números de série e datas em placas-base pré-fabricadas, volume baixo a médio | Texto fixo, logotipos e informações de segurança em volume de lote | Códigos, gráficos finos, alto volume variável | Identificações profundas e robustas e códigos DPM | Texto profundo em placas mais espessas |
Uma diferença não aparece em uma coluna de profundidade: o que falha primeiro. Comparações publicadas por fornecedores observam que, nas placas gravadas quimicamente, o preenchimento colorido é o ponto fraco, porque o epóxi se desgasta mais rápido que o metal ao redor. Uma marca riscada não tem preenchimento a perder. Seu contraste é puramente geométrico, de modo que só se degrada quando o próprio sulco é desgastado, achatado ou preenchido por sujeira e tinta. Isso torna a riscagem mais tolerante a solventes e a produtos químicos de lavagem do que uma marca pintada rasa. Também a torna mais vulnerável à abrasão e ao excesso de tinta pulverizada do que uma gravação química profunda, a micropercussão ou um caractere em relevo.
Quando a riscagem vence e quando fica devendo
A riscagem é a melhor escolha quando:
- Apenas alguns campos mudam de uma unidade para outra e o restante da placa pode ser gravado quimicamente uma única vez, em volume de lote.
- Você precisa marcar na linha de montagem sem cabines a laser, exaustão de fumos ou manuseio de produtos químicos.
- A coloração por calor é inaceitável, por exemplo em equipamentos sanitários, nos quais os inspetores podem questionar qualquer descoloração.
- O ruído importa, pois a riscagem é muito mais silenciosa que a micropercussão em uma área de montagem.
- Produtos de limpeza atacariam o preenchimento de tinta mas a abrasão é leve.
Escolha outra opção quando:
- O texto é crítico para a segurança e permanente, como avisos de perigo, palavras de sinalização ou dados de arco elétrico. Mantenha-os com gravação química profunda e preenchimento no fornecedor, nunca riscados na linha.
- A placa será pintada por cima, jateada ou submetida a forte abrasão. Um sulco raso desaparece. A micropercussão, a gravação profunda ou o relevo resistem melhor.
- Você precisa de códigos legíveis por máquina classificados segundo uma norma. Laser ou micropercussão oferecem contraste de célula mais confiável.
- O volume é alto e cada placa é única. A velocidade e a flexibilidade gráfica de um laser de fibra acabarão superando a riscagem traço a traço.
- A superfície é curva, texturizada ou rugosa. Um estilete de arrasto precisa de um percurso plano e liso. A micropercussão tolera variações muito maiores.
Perguntas frequentes
FAQ: Riscagem é o mesmo que gravação?
Não. Ambas formam um sulco, mas a gravação rotativa remove metal com uma ferramenta giratória, enquanto a riscagem desloca e brune o metal com um estilete que não gira. A riscagem não gera cavacos e suas linhas costumam ser mais rasas. Quando uma especificação cita placas "gravadas", confirme se uma marca riscada por arrasto é aceita antes de substituí-las.
FAQ: A riscagem faz uma placa de identificação de 304 ou 316 enferrujar?
Um sulco riscado limpo volta a se passivar ao ar. As manchas de ferrugem em aço inoxidável marcado costumam ser causadas por partículas de ferro vindas de ferramental de aço, escovas ou esmerilhamento próximo, como observado em uma avaliação de laboratório da Marinha sobre placas de identificação gravadas. Use pontas de diamante, mantenha os dispositivos de fixação limpos, evite escovas de aço e especifique o 316 para exposição a cloretos.
FAQ: Posso riscar sobre uma placa gravada quimicamente com preenchimento colorido?
Risque apenas em campos de metal nu. Riscar através do preenchimento de tinta ou do verniz transparente lasca o revestimento e deixa bordas irregulares. Peça ao fornecedor que mantenha as zonas variáveis sem preenchimento e sem revestimento.
FAQ: Qual pode ser a espessura mínima da placa?
Placas finas flexionam sob a carga do estilete, o que torna a profundidade do sulco irregular. Com o apoio total de um dispositivo de fixação plano, é possível riscar chapas finas. Sem apoio, espere inconsistência abaixo de cerca de 0,5 mm. As placas militares Tipo A com gravação química ou mecânica conforme a MIL-DTL-15024 exigem no mínimo 0,03 in.
FAQ: Um número de série riscado basta para placas UL, CE ou NEC?
O método de marcação importa menos do que a legibilidade, a durabilidade e a completude dos campos. As normas NEC 670,3(A) e NFPA 79 definem quais dados elétricos devem constar, e as placas de máquinas CE exigem itens como o número de série e o ano de construção. Valide os campos riscados com o órgão certificador na primeira inspeção, em vez de presumir a aceitação.
FAQ: Devo comprar placas-base ou placas totalmente marcadas?
Se mais do que alguns campos mudam de uma unidade para outra, ou se os números de série precisam corresponder a um registro de produção na montagem final, placas-base pré-gravadas quimicamente mais a riscagem interna costumam dar melhor controle. Se todas as unidades são idênticas, ou se você não tem capacidade de marcação junto à linha, placas totalmente marcadas são mais simples. Para o projeto da placa-base, quantidades e prazos, solicite um orçamento de placas de identificação personalizadas em aço inoxidável.
Principais conclusões
- A riscagem é um processo a frio, por isso não deixa coloração por calor que os inspetores possam confundir com corrosão. — 1 caso de fórum em que a descoloração causada pelo laser foi suspeita de ser ferrugem (Fonte)
- Risque os campos variáveis em 316 sempre que houver cloretos. — o Tipo 316 especifica 2,00–3,00 % de Mo (Fonte)
- O aço inoxidável gravado é uma categoria de placa reconhecida, mas verifique o método de inscrição exigido no desenho. — ASTM F992-17 (reaprovada em 2022), Tipo III (Fonte)
- A rigidez da placa determina a consistência da riscagem; por isso, fixe totalmente as chapas finas. — mínimo de 0,03 in para MIL-DTL-15024 Tipo A (Fonte)
- As marcações UID contratuais exigem códigos legíveis por máquina, o que geralmente significa laser ou micropercussão ao lado do texto riscado. — MIL-STD-130N, 2007, Alteração 1 in 2012 (Fonte)
- A serialização de baixo volume é justamente onde os fornecedores externos se tornam um gargalo. — ~50 etiquetas seriadas por mês em um caso relatado por um profissional (Fonte)
Conclusão
A riscagem não substitui a gravação química nem a marcação a laser. Ela funciona melhor ao lado delas. O padrão a que a maioria das OEMs chega é gravar quimicamente e preencher, no fornecedor, tudo o que é permanente e relacionado à segurança, e depois riscar apenas os campos que mudam de uma unidade para outra, em uma marcadora com dispositivo de fixação e receita controlada, na linha. Isso mantém os números de série alinhados aos registros de produção, evita a coloração por calor e o desgaste do preenchimento de tinta nesses campos e tira o fornecedor das placas do caminho crítico da montagem final. Onde houver códigos, abrasão, excesso de tinta pulverizada ou alto volume variável, leve esses campos para o laser ou a micropercussão.
Se você está planejando um programa híbrido, comece pela placa-base: zonas de riscagem reservadas, acabamento fosco no campo e a classe correta. Nossas placas de identificação para equipamentos em 304 e 316, com gravação química, podem ser fabricadas com campos de dados variáveis sem preenchimento. Envie seu desenho e os detalhes do ambiente para receber um orçamento.
Referências
- Reddit r/lasercutting, "Corte / gravação de placas de identificação em aço inoxidável", discussão entre profissionais sobre a marcação interna de etiquetas seriadas, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Especificação padrão para placas de identificação de válvulas. https://doi.org/10,1520/F0992 ↩
- Finishing.com, tópico de discussão sobre descoloração após a marcação a laser de aço inoxidável. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Chapas grossas, chapas finas e tiras de aço inoxidável ao cromo e ao cromo-níquel. https://www.astm.org/a0240_a0240m-25a.html ↩
- Defense Logistics Agency, imagem do documento do QuickSearch, MIL-DTL-15024 Placas, etiquetas e fitas para identificação de equipamentos. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- Departamento de Defesa dos EUA, MIL-STD-130N w/Alteração 1, Marcação de identificação de propriedade militar dos EUA (2007; Alteração 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Defense Logistics Agency, ASSIST QuickSearch, banco de dados oficial de especificações e normas militares vigentes. https://quicksearch.dla.mil/ ↩


As informações abaixo são necessárias para iniciar sessão com redes sociais
Iniciar sessão
Criar nova conta