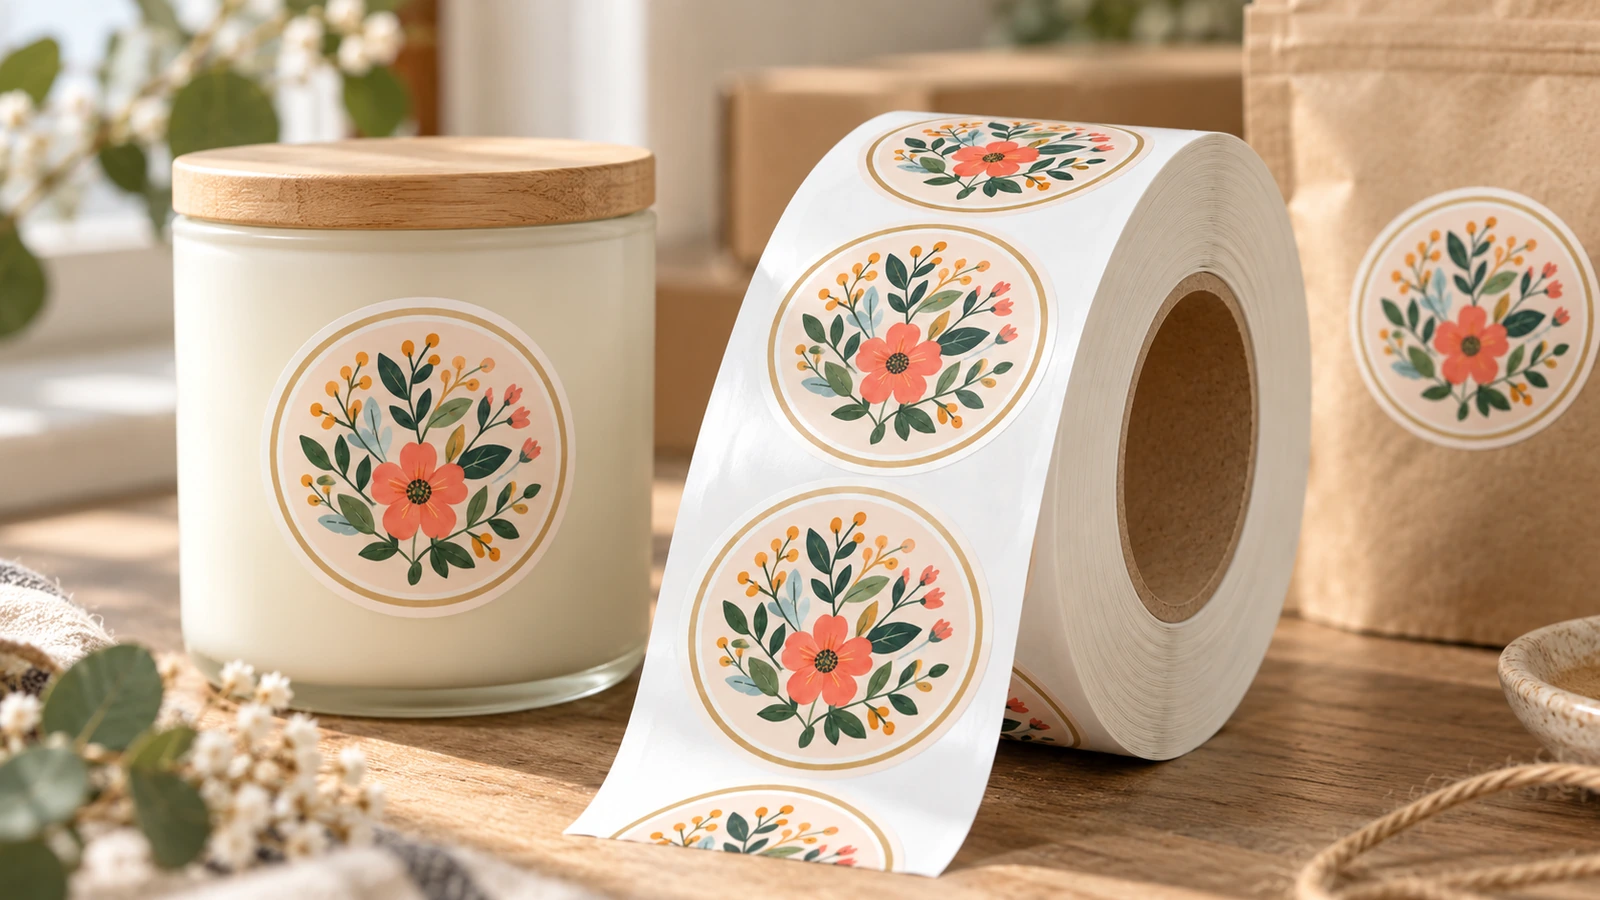
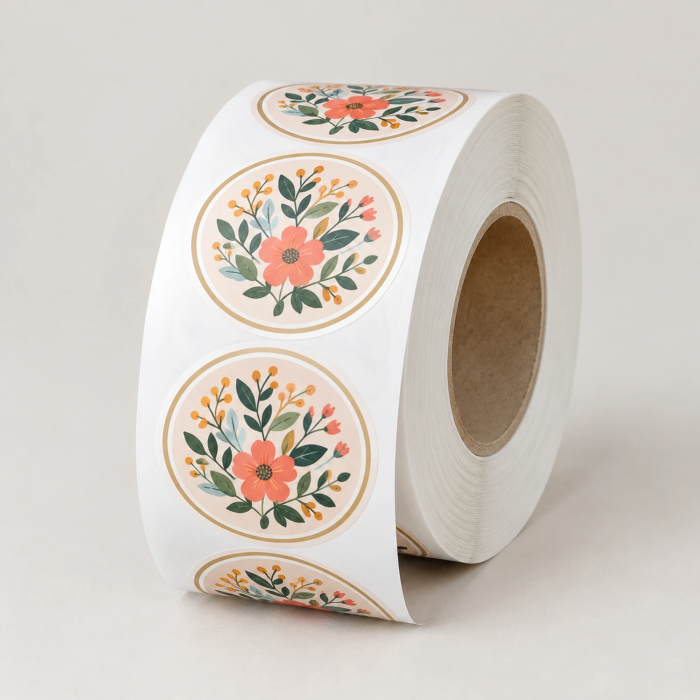
Os rótulos personalizados em rolo são rótulos sensíveis à pressão, coloridos, enrolados em um tubete para aplicação manual ou em aplicadores. Os rolos para embalagem geralmente usam tubete de 3 polegadas. O sucesso do pedido depende de cinco itens definidos antes da impressão: material frontal, adesivo, sentido de rebobinagem, rótulos por rolo e prova aprovada.
Quem compra rótulos personalizados em rolo e para quais produtos? ↑
A maioria dos compradores não procura uma gráfica de rótulos. São proprietários de marca, líderes de operações e gerentes de produção. Sua tarefa é fazer um único design ser aplicado reto e permanecer fixo em centenas ou milhares de embalagens idênticas. Produtos típicos incluem latas de velas, frascos de sabonete e cuidados com a pele, sacos de café, potes de mel e molho picante, bebidas artesanais e encartes para caixas de assinatura. O guia 4OVER4 sobre rolos vs. folhas[1] observa que quase todas as marcas de caixas de assinatura, bebidas artesanais, velas e cosméticos usam rolos. Pesquisas de categoria apontam na mesma direção. pesquisa da PW Consulting sobre rótulos artesanais[2] atribui cerca de 44,9 % da receita de rótulos artesanais a alimentos e bebidas e cerca de 29,4 % a cuidados pessoais e cosméticos, com base em dados de 2025.
Duas funções normalmente compartilham a compra, e cada uma quer algo diferente:
O fundador quer aparência pronta para a prateleira, acabamento resistente a riscos e uma primeira tiragem pequena para testar uma nova fragrância ou sabor. O gerente de produção quer rolos que carreguem sem ajustes, descolem de forma limpa e nunca parem a linha.
O gatilho costuma ser o mesmo nos dois casos: aplicar rótulos em folha à mão deixa de dar conta do volume. Antes de migrar para a aplicação semiautomática, verifique a velocidade de rotulagem, o alinhamento, bolhas e rugas nas suas próprias embalagens.
Esta página trata de rótulos de produto impressos em cores, em rolo. Não trata de rolos em branco de impressão térmica direta para impressoras de mesa. Estes usam núcleos, materiais e lógica de compra diferentes.
Por que pedidos de rótulos em rolo falham depois que a prova parece perfeita? ↑
Um pedido de rótulos em rolo pode passar em toda verificação visual e ainda falhar na mesa de envase. A prova mostra a arte. Ela não mostra qual borda sai primeiro do rolo, quantos rótulos ficam em cada tubete ou como o adesivo se comporta em uma garrafa fria e curva.
Verifique estes detalhes antes que o pedido chegue à linha de envase:
Confirme o número de rótulos em cada rolo, para que a frequência de troca se adeque ao seu fluxo de aplicação.
Durante o piloto, verifique se há escorrimento de adesivo nas bordas dos rótulos, antes de carregar os rolos na aplicadora.
Verifique a aderência da tinta em amostras de rótulos antes de liberar o envio para a linha.
Ajuste o sentido de rebobinagem e a largura do rolo aos requisitos da sua aplicadora antes de fazer o pedido.
A solução é comprar rótulos em rolo como uma especificação de engenharia, não como um gráfico. Primeiro defina a embalagem, o ambiente, o método de aplicação e a geometria do rolo. Depois valide em uma amostra antes de liberar o volume.
Confirme a quantidade mínima de pedido, o prazo de produção, a disponibilidade de material e as opções de rolo no seu orçamento e na prova por escrito.
Conteúdo
O que é exatamente um rótulo em rolo sensível à pressão? ↑
Um rótulo sensível à pressão adere com leve pressão, sem calor nem água. Em um rolo, cada rótulo é uma pilha de camadas:
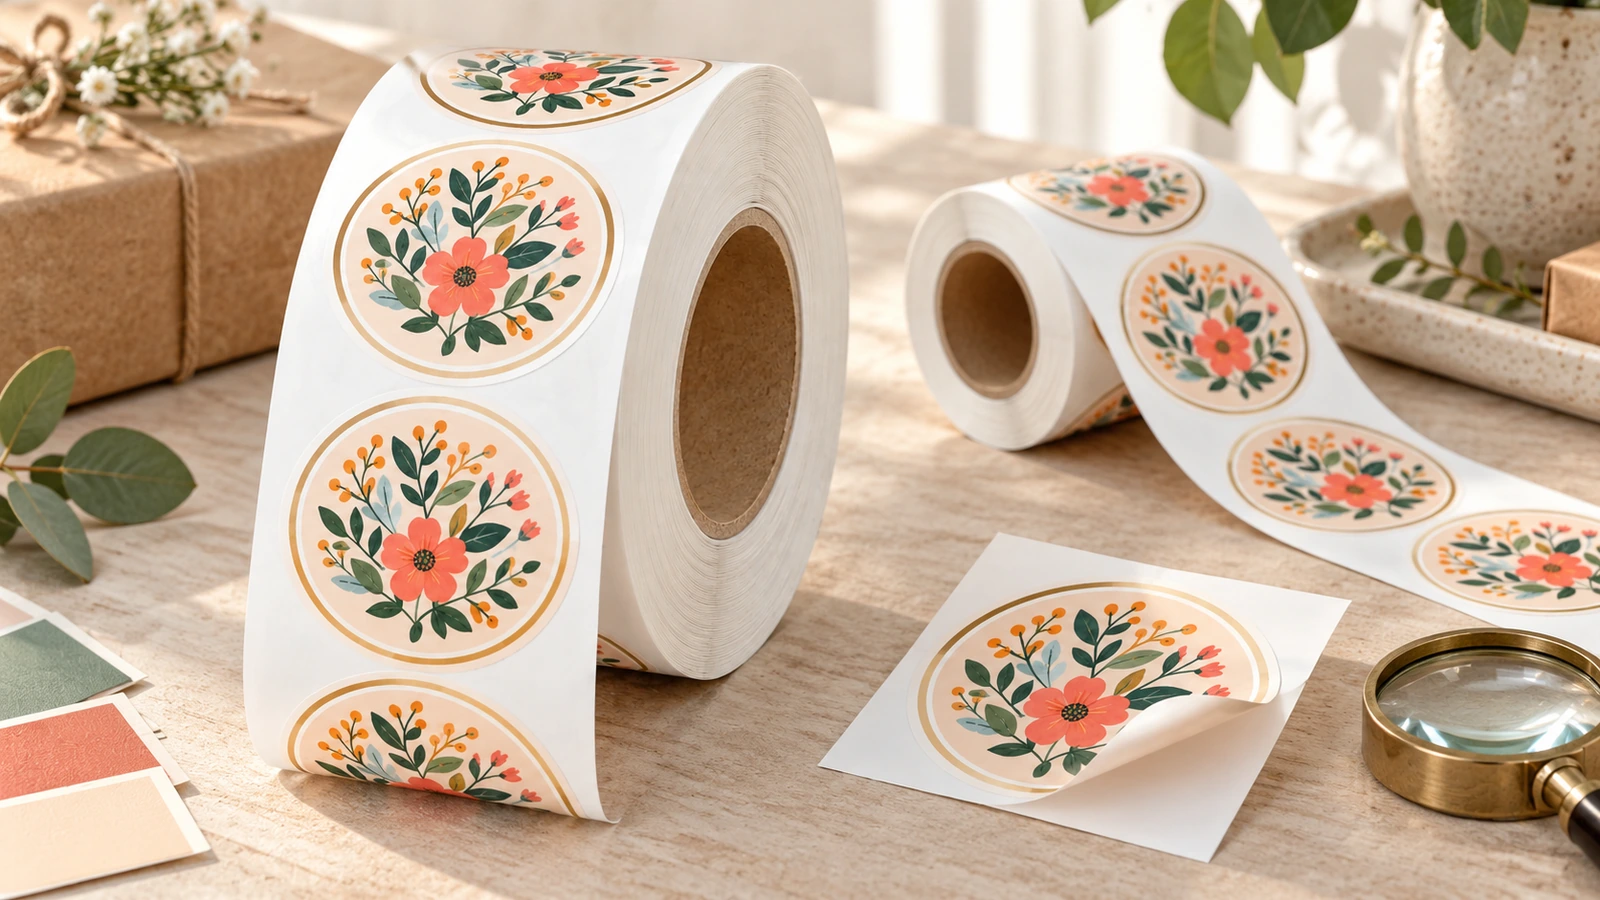
No topo fica o material frontal impresso, em papel ou filme, às vezes com laminação ou verniz de proteção. Abaixo está o adesivo. Um liner de liberação conduz os rótulos ao redor de um tubete de papelão.
Laguna Digital[8] descreve um adesivo em rolo como vários materiais colados em uma única banda. Aponta o encurvamento como a principal reclamação na impressão de rótulos em pequenas tiragens e diz que a causa usual são camadas que se expandem a velocidades diferentes, não a tinta.
Os compradores frequentemente confundem dois termos que os fornecedores mantêm separados. página de produto da OnlineLabels[9] faz a distinção claramente: o material é aquilo em que se imprime, e a laminação é uma camada superior separada, adicionada para durabilidade.
Rolos de embalagem normalmente são enrolados em núcleo de 3 polegadas. A FAQ sobre rótulos em rolo da OnlineLabels[10] afirma que todos os seus rótulos personalizados em rolo são enviados em núcleo de 3 polegadas.
Rolos fazem mais sentido quando um mesmo design se repete.
Dimensione o rótulo para o painel plano ou levemente curvo, não para toda a embalagem. Rótulos muito longos se comportam de modo diferente no rolo. LP Automation[11] observa que rótulos com mais de cerca de 5 polegadas tendem a se curvar perto do tubete. Isso pode impedir tanto a aplicação manual quanto a por vácuo, e pode exigir um tubete maior. Mantenha textos, códigos de barras e linhas finas afastados da linha de corte para sobreviverem a pequenas tolerâncias de corte.
Como especificar um rolo que funcione desde o primeiro dia? ↑
Analise seis decisões em ordem. Cada uma elimina um modo de falha descrito acima.
Etapa 1: descreva a embalagem, a superfície e o ambiente
Registre quatro itens:
O substrato: vidro, PET, HDPE, sachê kraft ou lata. O formato da embalagem. Como ela é envasada. E onde ficará depois: geladeira, balde de gelo, chuveiro, prateleira ou mercado ao ar livre.
Resource Label Group[12] lista três causas comuns de levantamento e rugas: material frontal inadequado à embalagem, adesivo incompatível com a temperatura de aplicação ou uso e rótulos grandes demais. Recomenda dar ao adesivo 24–48 horas para desenvolver adesão antes do armazenamento refrigerado ou transporte.
Etapa 2: escolha o material frontal, o adesivo e o acabamento
| Material | Umidade e óleo | Limite de uso | Valor de referência publicado |
|---|
| Papel sem revestimento | Não impermeável | Somente embalagens secas e internas | Menor custo; risca sem verniz de proteção |
| Papel com verniz de proteção | Verniz brilhante ou fosco protege contra óleo e água | Produtos para prateleira interna | Verniz escolhido no pedido |
| BOPP branco | Resistente à água e ao óleo | Interno ou refrigerado; evite sol prolongado | 2,4 mil; −75°F a 200°F após a aplicação |
| BOPP transparente | Resistência de filme semelhante ao BOPP branco | Cores claras exigem base branca | Arte vetorial solicitada |
| BOPP prata | Resistente a óleo e umidade | Aspecto metálico em garrafas | 2,0 mil; cerca de −40°F a 200°F |
O BOPP branco é a opção padrão comum para tudo que entra em contato com água ou óleo. Porém, os limites publicados importam mais que a palavra “impermeável”.
especificação da StickerGiant[13] lista BOPP branco de 2,4 mil com adesivo acrílico permanente e liner de 40#. Recomenda uso interno e alerta contra luz solar direta prolongada.
SheetLabels[14] publica BOPP prata de 2,0 mil com faixa de serviço de cerca de −40°F a 200°F.
PrintRunner[15] afirma que o BOPP resiste a óleo e umidade o suficiente para produtos congelados e que o papel sem revestimento não é impermeável.
Para papel, a linha de verniz de proteção segue o FAQ da OnlineLabels, que afirma que vernizes brilhante e fosco protegem contra óleo e água. A linha de filme transparente segue a orientação do mesmo FAQ sobre base branca.
Alegações de contato com alimentos exigem redação cuidadosa. Fornecedores às vezes citam 21 CFR 175.105. No eCFR[16], essa seção abrange adesivos usados em embalagens de alimentos sob condições definidas, como barreira funcional ou contato residual nas bordas.
Rótulos aplicados diretamente em superfícies de alimentos estão sujeitos a 21 CFR 175.125[17], que trata produtos frescos separadamente de outros alimentos. Nenhuma das seções certifica um rótulo completo, tinta ou material frontal como “aprovado pela FDA”.
Etapa 3: defina a geometria do rolo para seu método de aplicação
| Campo | O que informar no pedido | Risco se ausente |
|---|
| Diâmetro interno do tubete | 3 in para a maioria dos aplicadores de embalagem; confirme com sua máquina | O rolo não será montado |
| Diâmetro externo máximo | Obtido no manual do aplicador | Rolo grande demais ou dividido inesperadamente |
| Sentido de rebobinagem | Topo, base, direita ou esquerda primeiro; anexe um diagrama | Rótulos aplicados de cabeça para baixo |
| Rótulos por rolo | Contagem exata, por exemplo: “250 rótulos por rolo” | Rolos curtos e paradas frequentes |
| Colunas | Coluna única para aplicadores | Rolos com várias colunas não alimentam |
| Espaço e liner | Espaço entre rótulos; liner PET para alta velocidade | Falha de detecção ou rompimento do liner |
| Início do prazo | Dias úteis após a aprovação da arte | Data de envase perdida |
Cada linha acima tem uma fonte pública:
O guia de acabamento em rolo da StickerGiant[18] oferece quatro posições de rebobinagem.
Seu artigo sobre rolos pequenos[19] confirma que pedidos podem ser divididos em rolos menores por padrão. Também observa que instruções especiais não se mantêm em pedidos de reposição.
VistaPrint[20] afirma que rolos de coluna única funcionam com aplicadores automáticos e manuais.
Para aplicação manual, confirme o tamanho do núcleo e a direção de rebobinagem antes de fazer o pedido.
Uma prova digital normalmente não mostra o sentido de rebobinagem. Em vez disso, anexe ao pedido o diagrama do aplicador.
Etapa 4: faça a pré-verificação da arte e do texto regulatório
A impressão é feita em CMYK, enquanto os monitores exibem RGB, então a cor mudará entre a tela e o rolo. As orientações de prova da StickerGiant[22] tratam da revisão da arte antes da produção. Uma prova em PDF não é uma amostra de cor. Se a cor da marca for importante, solicite uma amostra física e combine por escrito uma variação aceitável.
Antes do envio, converta as cores para CMYK, converta fontes em curvas ou incorpore-as e inclua sangria. Forneça arte vetorial para rótulos transparentes, pois a base branca segue o arquivo vetorial. Mantenha os códigos de barras em tamanho integral, com suas zonas de silêncio intactas.
O texto do rótulo é responsabilidade da marca, e duas regras recentes afetam rótulos de alimentos:
Nos termos da California AB 660[23], alimentos fabricados em ou após 1 de julho de 2026 e vendidos na Califórnia devem usar formulações como “BEST if Used by” ou “USE by” e não podem trazer “sell by”.
A regra de rastreabilidade de alimentos da FDA[24] originalmente tinha data de conformidade em 20 de janeiro de 2026. O Congresso então determinou que a FDA não a aplicasse antes de 20 de julho de 2028, portanto as áreas de código de lote nos rótulos não enfrentam mais uma transição em 2026.
Confirme a redação final com seu próprio consultor regulatório.
Etapa 5: aprove uma prova e faça um piloto antes do volume
Conte o prazo de produção a partir da aprovação da arte, não do pagamento.
Se os rótulos alimentarem um aplicador, execute um piloto curto na linha real, com a embalagem real. Depois, submeta as embalagens-piloto ao mesmo ciclo frio ou úmido que o produto enfrentará.
A quantidade-piloto, o prazo de produção e qualquer opção de entrega urgente constam no orçamento. Trate-os como pendentes até receber confirmação por escrito.
Etapa 6: inspecione cada remessa antes que ela chegue à linha
| Verificação | Método de referência | Ressalva |
|---|
| Adesão ao descolamento | ASTM D3330/D3330M-04(2025); FINAT FTM 1 | Os tempos de permanência diferem; indique o método |
| Ancoragem da tinta | Teste de fita no primeiro e no último rótulo de cada rolo | Guarde os rolos reprovados como evidência |
| Profundidade do corte e vinco | Marcador ao longo da linha de corte: linha contínua significa corte profundo demais; linha interrompida significa que não cortou completamente | Verifique antes de carregar o aplicador |
| Adesão na embalagem real | Aplique, aguarde 24–48 h, depois exponha ao frio ou à umidade | Válido apenas nas condições testadas |
| Qualidade do código de barras | Classificação ISO/IEC 15416:2025; Especificações Gerais GS1 | Classifique cada lote de impressão |
ASTM D3330[25] mede a adesão ao descolamento de fitas sensíveis à pressão. Observa que valores de descolamento não se traduzem diretamente no desempenho em uso final.
métodos de teste FINAT[26] incluem FTM 1 (descolamento de 180°) e FTM 9 (tack em loop). Como os tempos de permanência diferem entre métodos, uma especificação deve indicar o método exato em vez de apenas dizer “testado por descolamento”.
A verificação de corte e vinco com marcador segue a LP Automation orientação citada anteriormente.
Códigos de barras lineares são classificados segundo ISO/IEC 15416:2025[27]. Os tamanhos dos símbolos e a qualidade mínima vêm das Especificações Gerais GS1[28] versão 26,0, lançada em janeiro de 2026.
Nada nesta tabela é resultado de teste de fábrica para esses rótulos. São verificações de aceitação a serem acordadas por escrito antes do primeiro pedido.
O que comparar antes de encomendar rótulos em rolo? ↑
Compare orçamentos usando o mesmo tamanho de rótulo, material, acabamento, quantidade e geometria do rolo. Confirme por escrito a quantidade mínima de pedido e o prazo de produção para a sua especificação.
Para embalagens de spa, premium ou de uso em ambientes úmidos, verifique a espessura da amostra, a resistência a arranhões, a retenção de cor e a resistência a qualquer exposição a álcool que o produto possa enfrentar. Escolha o material e o acabamento de acordo com essas condições, e não apenas pela aparência.
Se você vende na Europa ou planeja fazer alegações de reciclabilidade, pergunte sobre a liberação do adesivo na reciclagem. O AD CleanFlake da Avery Dennison recebeu aprovação tecnológica RecyClass para o fluxo de PET[31] em setembro de 2025.
Rótulos sem liner continuam sendo um nicho, com cerca de 6 % do volume global de rótulos sensíveis à pressão em 2025, segundo a AWA, conforme relatado pela Label & Narrow Web[32].
Smithers[33] projeta que os rótulos para embalagem cresçam de $48,3 bilhões em 2025 para $57,5 bilhões em 2030. Em período semelhante, prevê-se que a impressão digital suba de 7,0 % do volume de rótulos em 2024 to 11,3 % para 2030.
Para recompras, mantenha uma especificação de rolo de 1 página. Ela deve listar o tubete, diâmetro externo, sentido de rebobinagem, rótulos por rolo, material, acabamento e o arquivo de prova aprovado. Cole-a em toda recompra, pois instruções especiais não se repetem automaticamente.
Pergunte como os rolos são embalados para que os rótulos não amassem nem levantem nas bordas durante o transporte. Se a data de envase não puder mudar, mantenha uma segunda fonte qualificada com uma amostra aprovada arquivada.
O que lembrar antes de solicitar uma cotação? ↑
- Alimentos e cuidados pessoais impulsionam a maior parte da demanda por rótulos artesanais — cerca de 44,9 % e 29,4 % da receita (Fonte)
- Compare orçamentos para a mesma especificação — mesmo tamanho, material, acabamento, quantidade e geometria do rolo
- Rótulos de embalagem em rolo normalmente são enviados em tubete padrão — 3 in (Fonte)
- Especifique rótulos por rolo — defina a quantidade para o seu fluxo de aplicação e repita-a em cada pedido
- As regras da Califórnia sobre formulação de datas agora se aplicam aos rótulos — em vigor desde 1 de julho de 2026 (Fonte)
- A aplicação da regra de rastreabilidade de alimentos da FDA foi adiada — não antes de 20 de julho de 2028 (Fonte)
Pronto para transformar sua especificação de rolo em uma cotação? ↑
Um rótulo em rolo que parece correto, mas emperra, levanta ou chega no tubete errado custa muito mais que os próprios rótulos. Comece pela embalagem e pelo ambiente. Em seguida, defina material frontal, adesivo e acabamento; depois registre o tubete, diâmetro externo, sentido de rebobinagem e rótulos por rolo. Aprove uma prova, faça um piloto na sua linha real e inspecione todos os rolos ao chegar.
MOQ, prazo de produção e opções de material são confirmados apenas em orçamento escrito e prova, nunca presumidos. Envie o tipo de recipiente, o tamanho do rótulo, a quantidade e os detalhes da aplicadora para solicitar seu orçamento personalizado de rótulos em rolo.


As informações abaixo são necessárias para iniciar sessão com redes sociais
Iniciar sessão
Criar nova conta