


 PDF do blog para leitura offline
Resposta rápida: Bonés trucker personalizados de alta qualidade combinam uma frente de sarja com entretela rígida ou de espuma com estabilização UV, malha de poliéster bem fechada, costuras com fita de costura, aba com núcleo de plástico, faixa de suor costurada rente e um fecho snapback que encaixa bem. Registre cada peça em uma ficha técnica, aprove uma amostra física e inspecione o lote de produção em relação a ela, usando níveis de AQL previamente acordados.
Por que os bonés trucker personalizados decepcionam depois da entrega?
A maioria dos pedidos de bonés que dão errado parece ótima na simulação visual e falha depois, na cabeça de alguém. Compradores que buscam bonés trucker personalizados de alta qualidade costumam descrever os mesmos problemas. O painel frontal parece ter “10 anos de uso” depois de dois turnos suados ao ar livre. Um logotipo aplicado a quente começa a descascar em poucas semanas. Três bonés pretos do mesmo pedido ficam menores que os azul-marinho. Um calombo de tecido no meio da aba deixa uma marca na testa de quem usa. Nenhum desses problemas aparece em uma prova digital, porque eles vêm dos materiais e da construção, não da arte.
O que está em jogo é maior do que o preço unitário sugere. Os bonés são o maior tipo de produto em chapelaria, respondendo por 37,9 % da receita global de chapelaria em 2025[1], e os bonés trucker estão entre os estilos mais comprados. Seus funcionários, colegas de equipe e clientes já têm bonés comprados em lojas. Eles comparam o seu boné personalizado com esses, e um boné de qualidade inferior vai parar numa gaveta em vez de ser usado em público.
Este guia oferece aos compradores empresariais uma referência peça por peça: espuma da copa e qualidade da malha, construção dos painéis e das costuras, materiais da aba e da faixa de suor, ferragens do fecho, densidade de pontos e acabamento. Termina com uma lista de verificação de inspeção de amostra e de lote de produção, com critérios de aceitação que você pode colar em um pedido de compra.
O que torna um boné trucker “de alta qualidade”?
Em um pedido empresarial, qualidade significa que todos os bonés do lote correspondem a uma especificação escrita, e não que uma amostra tenha ficado boa. Um boné trucker é uma frente estruturada, ou um par de painéis, unida a painéis traseiros de malha respirável, com aba, faixa de suor interna e fecho ajustável. O guia de produto sobre bonés trucker personalizados traz a definição básica e como fazer o pedido. Este artigo se concentra em como avaliar cada componente.
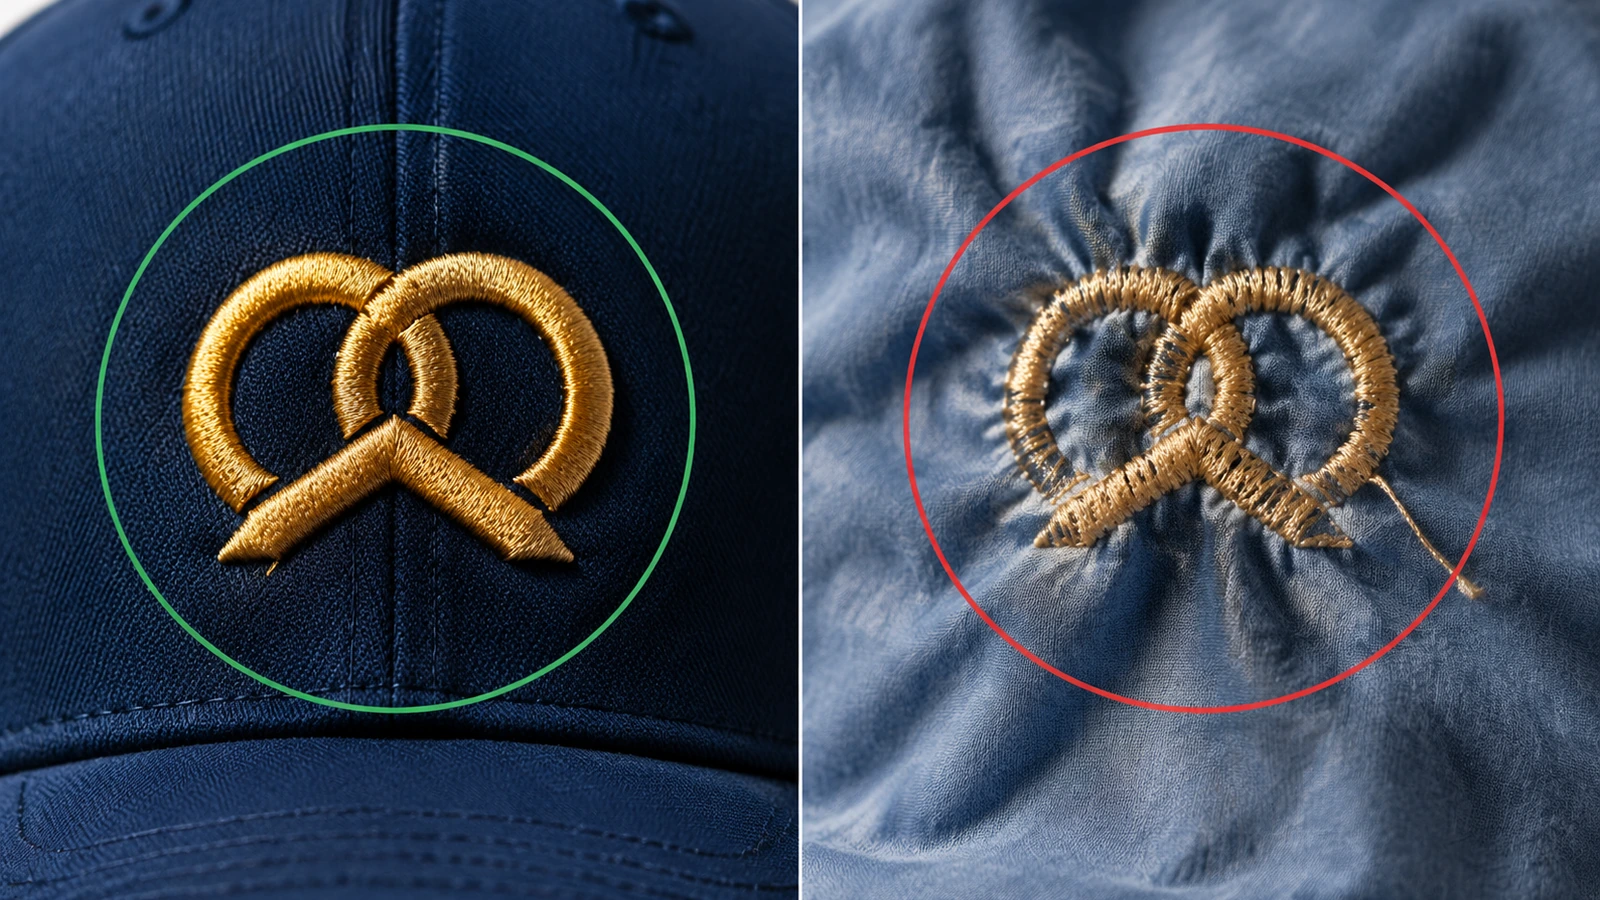
Avalie o boné em 2 camadas. A base é o próprio boné: tecido, espuma, malha, aba, costuras e ferragens. A personalização é o bordado, o emblema ou a estampa. Uma personalização premium não salva uma base fraca. Bordado denso numa frente sem sustentação franze, e um emblema de couro numa copa mole, que desaba, fica caído. Uma base boa também pode ser arruinada por uma personalização para a qual não foi feita. O bordado em espuma macia afunda, e contornos finos, degradês e textos pequenos perdem definição quando a agulha comprime a espuma. A qualidade vem de combinar as 2 camadas, e é por isso que a lista de verificação mais adiante neste guia inspeciona cada uma separadamente.
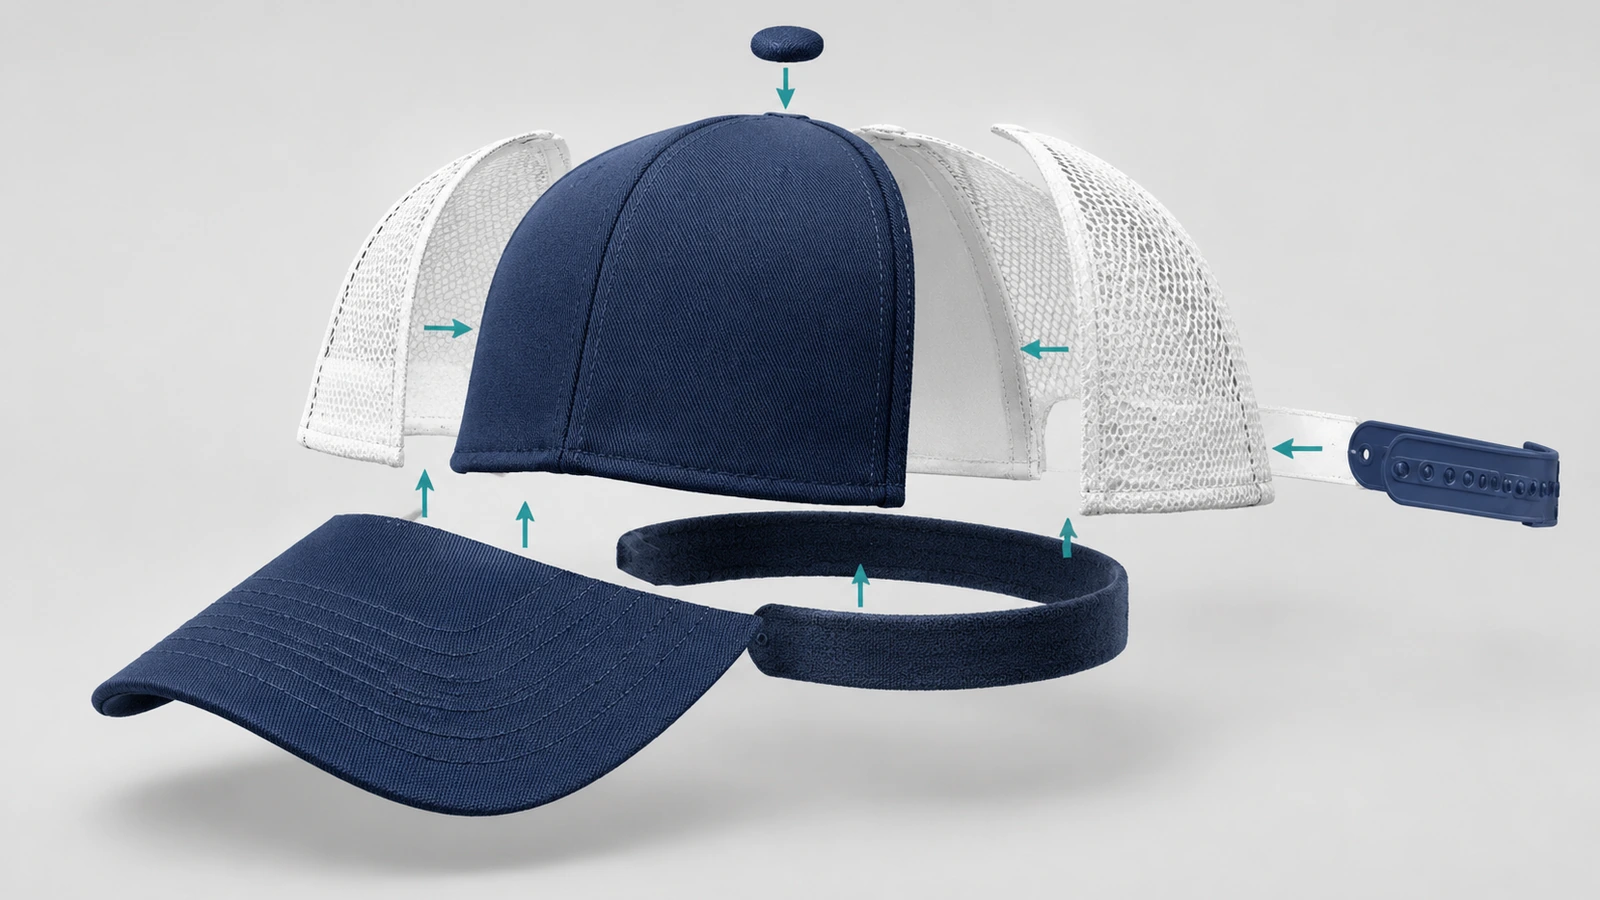
Como avaliar bonés trucker personalizados de alta qualidade peça por peça?
1. Frente da copa: sarja estruturada x espuma
A frente leva o logotipo e define o formato, então avalie-a primeiro. Duas construções predominam.
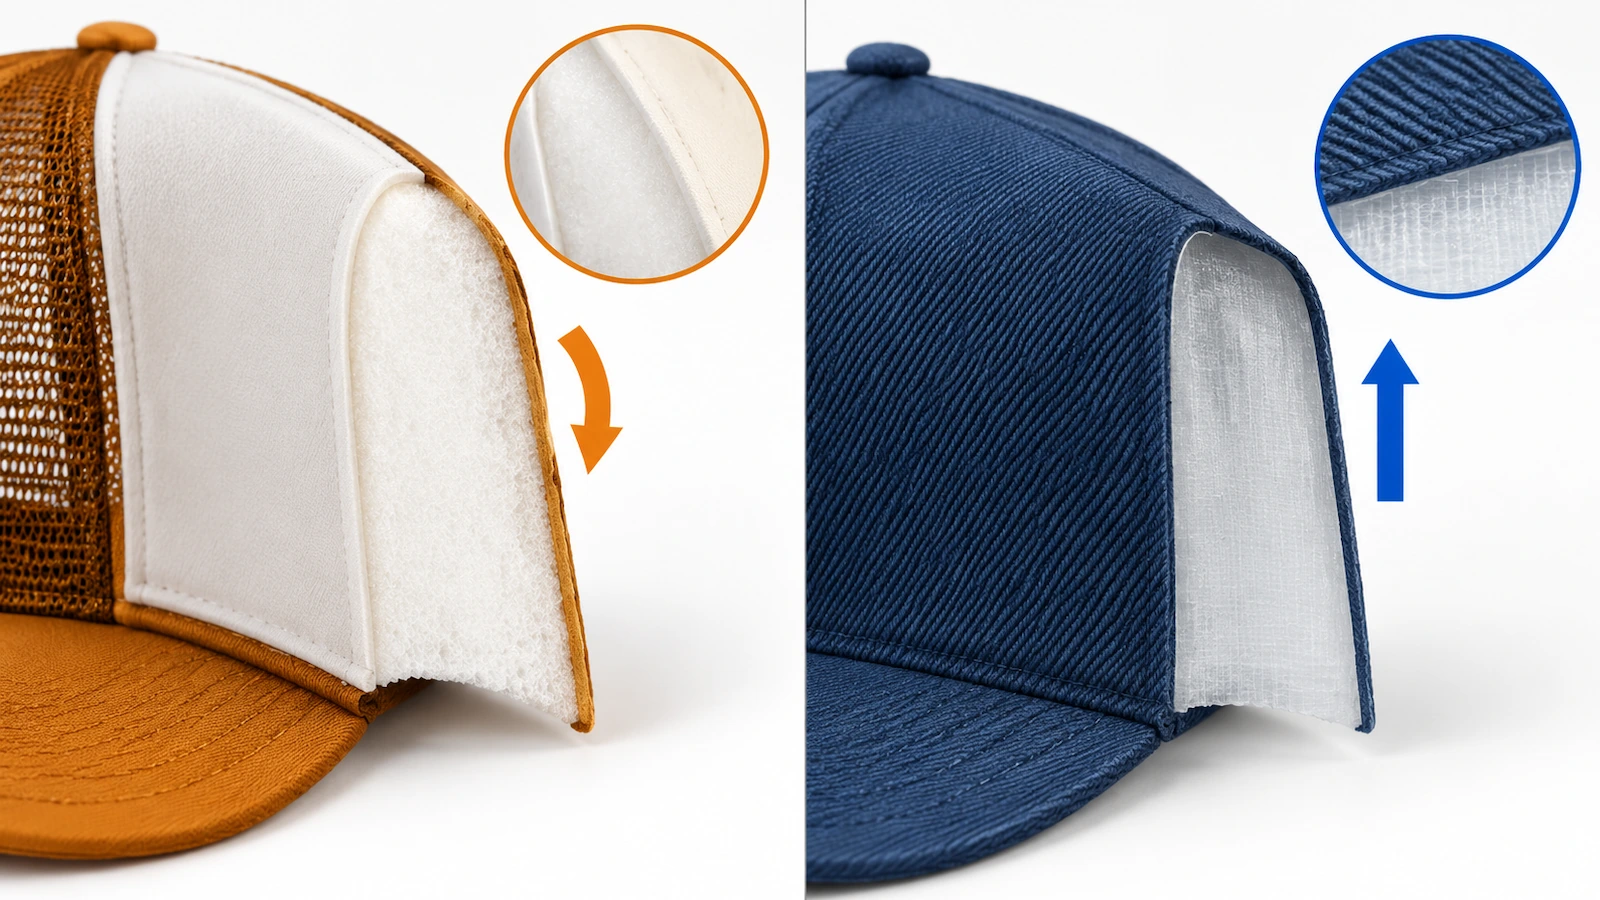
- Frente de sarja estruturada. A base estruturada de referência do setor usa frente de sarja de 60 % de algodão / 40 % de poliéster sobre malha de 100 % poliéster. Muitas bases econômicas invertem essa proporção, para cerca de 65 % de poliéster / 35 % de algodão. Mais poliéster dá melhor solidez da cor. Mais algodão dá um toque mais macio, mas desbota mais rápido ao sol e com o suor. A frente deve ser fundida a uma entretela rígida. Pressione o centro do painel com o polegar: ele deve voltar à forma sem marcar vinco.
- Frente de espuma. É um laminado de espuma de poliéster ou náilon, geralmente com 3–5 mm de espessura. Combina com serigrafia, termotransferência e grafismos grandes. Espuma de baixa qualidade amarela sob UV e perde o volume, então peça por escrito espuma com estabilização UV. O bordado é o ponto fraco da espuma, como já mencionado.
Compradores que precisam de detalhes finos e lavagens frequentes devem optar, por padrão, pela sarja com entretela rígida. A espuma cabe em bonés de eventos com muita arte, em que o visual retrô importa mais que a durabilidade no uso diário.
2. Qualidade da malha
É na malha que os bonés baratos mostram primeiro o custo. Compradores descrevem a malha de baixa qualidade como dura, ou tão fraca que “um pequeno puxão” poderia rasgá-la. A malha de poliéster é a referência de durabilidade. A malha de náilon é mais leve e muito respirável, mas um pouco menos resistente. A malha tipo PVC é rígida e é a opção menos sustentável. Para conferir a malha, estique um canto com delicadeza e procure fios rompidos e furos de tamanho irregular perto das costuras. Confirme que a cor da malha coincide em todas as variações de cor do pedido. A malha não tem entretela, portanto só deve receber bordado plano e pequeno. Preenchimentos densos, bordado em relevo (puff) e emblemas pesados pertencem à frente.
3. Construção dos painéis e das costuras
Escolha o número de painéis conforme a arte.
- 6 painéis: uma costura central atravessa a área de bordado. Funciona bem para logotipos clássicos de tamanho médio, mas textos que cruzam a costura podem afundar na saliência e se deformar.
- 5 painéis: um único painel frontal sem costura é melhor para emblemas largos e grandes grafismos.
Por dentro do boné, procure costuras cobertas com fita de costura e sem bordas cruas. As linhas de costura devem ser retas e sem pontos falhados. O botão do topo deve ficar centralizado no encontro dos painéis. Uma copa torta é defeito de construção, não escolha de estilo, por isso registre a simetria da copa como verificação mensurável. Peça ao fornecedor que confirme na ficha técnica a altura e o perfil da copa (baixo, médio ou alto). O perfil muda a posição do logotipo e o caimento do boné.
4. Aba
A aba deve ter núcleo de plástico, não de papelão, para resistir à chuva e poder ser moldada. Confira as fileiras de pesponto: devem ser igualmente espaçadas, paralelas e contínuas em toda a largura. Depois vire o boné e passe o dedo pela junção entre aba e copa. Uma dobra grossa de tecido no centro da frente é a origem das reclamações de “marca na testa”, e dá para identificá-la já na primeira amostra. Abas pré-curvadas e retas são ambas legítimas. O requisito é que todos os bonés do lote tenham a mesma curvatura.
5. Faixa de suor
A faixa de suor decide o conforto ao longo de uma jornada de trabalho inteira. Os materiais comuns são algodão, atoalhado, malha e poliéster que afasta a umidade. Seja qual for a escolha, ela deve ser costurada rente, sem franzidos e sem sobreposição volumosa na costura frontal. Também deve estar bem fixada em todo o comprimento, porque uma faixa que dobra para dentro após a primeira lavagem indica costura de borda fraca.
As etiquetas com instruções de conservação não são obrigatórias em nível federal para bonés. A Regra de Etiquetagem de Conservação exclui os artigos usados exclusivamente para cobrir a cabeça[2]. Mesmo assim, muitos compradores acrescentam um cartão de conservação voluntário, porque ele evita reclamações do tipo “encolheu”.
6. Ferragens do fecho
Um fecho snapback de plástico é o padrão e serve para a maioria das cabeças adultas. Os avaliadores o classificam como menos premium que uma tira de couro com fivela de metal. Avalie a própria ferragem:
- As lingüetas do fecho devem ser moldadas com limpeza, sem rebarbas nas bordas.
- Cada pino deve encaixar em cada furo.
- A tira não deve rachar ao ser flexionada.
- Rebites ou costuras que fixam o fecho não devem se soltar da malha.
Se a sua equipe inclui pessoas com cabeças muito grandes ou muito pequenas, peça a faixa de ajuste da sua base exata. “Tamanho único” é uma faixa, não uma garantia. A verificação do lote de produção, abaixo, confirma que essa faixa se mantém em todas as cores.
7. Número de pontos, densidade e digitalização
O número de pontos é o dado mais útil em uma prova de bordado. Costuma-se relatar que uma frente estruturada com entretela rígida suporta cerca de 10,000 pontos sem franzir, desde que o suporte e o bastidor estejam corretos. Os limites dos bordadores em frentes de boné ficam em torno de 15,000 pontos. O bordado plano em boné costuma se limitar a cerca de 8 cores de linha.
Densidade alta demais enrijece o painel e franze a sarja. Densidade baixa demais deixa o tecido aparecer entre as colunas de ponto cetim. Peça para ver o número de pontos do arquivo digitalizado e um teste de bordado na base real, não em tecido plano, porque a curvatura do boné muda a forma como os pontos se assentam.
Letras pequenas precisam de espaçamento extra. Um comprador verificado reclamou que um “i” final se fundiu com o “d” ao lado. Cores de linha fluorescentes ou fora da cartela são outra causa comum do resultado “verde errado”. Escolha as cores na cartela de linhas do bordador. O bordado em relevo 3D (puff) funciona apenas para formas robustas, com cerca de 3 polegadas de largura ou menos em uma frente estruturada de copa alta, e é pouco indicado para painéis curvos, divididos por costura ou de espuma.
8. Detalhes de acabamento premium que fazem um boné trucker único
O acabamento separa um brinde promocional de um boné trucker único, que as pessoas continuam usando. Especifique os detalhes com intenção:
- Fita de costura estampada ou em cor contrastante no interior da copa.
- Uma cor contrastante na parte de baixo da aba.
- Uma etiqueta interna tecida.
- Uma pequena marca lateral ou traseira em bordado plano.
- Emblemas com bordas acabadas: overlocadas nos emblemas tecidos, cortadas com precisão e totalmente costuradas nos de couro e PVC.
Um emblema aplicado apenas a quente, sem costura no contorno, é uma fonte comum de cantos que descolam. Os emblemas de couro também devem ser verificados quanto à uniformidade de tom no lote, porque os couros variam.
A demanda está migrando para esse tipo de detalhe. Depois do revival do Y2K, as buscas no Depop por “trucker hat” subiram 90 % desde o início de 2024[3]. Na Austrália, onde os fabricantes de bonés produzem cerca de quatro milhões de bonés por ano[4], um operador do setor observa que mudou o que os clientes querem personalizar no boné. Se você alegar conteúdo reciclado ou orgânico, peça o certificado GRS ou GOTS que sustenta a alegação antes de imprimi-la na etiqueta suspensa.
9. Transforme as referências em uma ficha técnica escrita
Registre todas as escolhas acima em uma ficha técnica de 1 página. Ela deve cobrir:
- Tecido da frente e entretela rígida
- Tipo de espuma e estabilização UV
- Fibra da malha
- Número de painéis e perfil
- Núcleo e curvatura da aba
- Material da faixa de suor
- Tipo de fecho
- Método de personalização, posição, número de pontos e códigos da cartela de linhas
- Método de embalagem, para que as copas não sejam amassadas no transporte
Para alegações de desempenho, como solidez da cor ou encolhimento, indique um método de ensaio. O guia de conformidade para vestuário do NIST lista a ASTM International e a AATCC entre os organismos de normalização voluntários[5]. Uma alegação sustentada por um número de laudo laboratorial se sustenta; “não desbota” não. As etapas do pedido e os orçamentos de personalização estão no guia de pedido de bonés trucker personalizados.
Quais escolhas de construção indicam grau promocional ou premium?
Use esta tabela para avaliar uma amostra rapidamente. A coluna da direita mostra como verificar cada ponto à mão, sem laboratório.
| Componente | Sinal de grau promocional | Referência premium | Como verificar |
|---|---|---|---|
| Painel frontal | Espuma fina; sarja mole sem entretela rígida | Sarja de poliéster/algodão fundida a entretela rígida, ou espuma de 3–5 mm com estabilização UV | Teste de pressão com o polegar; compare com uma amostra deixada ao sol |
| Malha | Dura, brilhante, furos irregulares | Malha de poliéster com furos uniformes e bordas limpas | Estique com delicadeza nos cantos das costuras |
| Costuras | Bordas cruas; pontos falhados; botão descentralizado | Costuras internas com fita; linhas de costura retas; botão centralizado | Vire o boné do avesso sob luz forte |
| Aba | Núcleo de papelão; pesponto ondulado | Núcleo de plástico; fileiras de pesponto paralelas e igualmente espaçadas | Teste de flexão; conte e compare as fileiras na amostra |
| Faixa de suor | Sobreposição volumosa na frente; bordas soltas | Costurada rente; material absorvente ou que afasta a umidade | Passe o dedo pela junção da aba |
| Fecho | Rebarbas no plástico; pinos que não acertam os furos | Fecho snapback bem moldado que encaixa por completo, ou tira de couro com fivela de metal | Feche cada regulagem uma vez |
| Bordado | Franzidos; fios soltos; texto embolado | Número de pontos adequado ao painel; colunas de ponto cetim limpas; letras espaçadas | Compare com a prova à luz do dia; confira o avesso |
| Emblema | Bordas só coladas; “emblema” estampado vendido como tecido | Costurado no contorno; bordas acabadas; método indicado na prova | Levante um canto com cuidado usando a unha |
A estampa não é automaticamente de baixa qualidade. É o método certo para arte fotográfica e degradês. Mas exige verificações próprias. Compradores relatam vinil de termotransferência rachando após poucas lavagens, e áreas “transparentes” de PNG que às vezes saem estampadas como um retângulo branco sólido. Se um desenho precisar ser estampado, faça na amostra o teste de arrancamento com fita e os testes de lavagem da próxima seção antes de aprovar o lote de produção.
Lista de verificação de controle de qualidade de amostra e lote de produção com critérios de aceitação
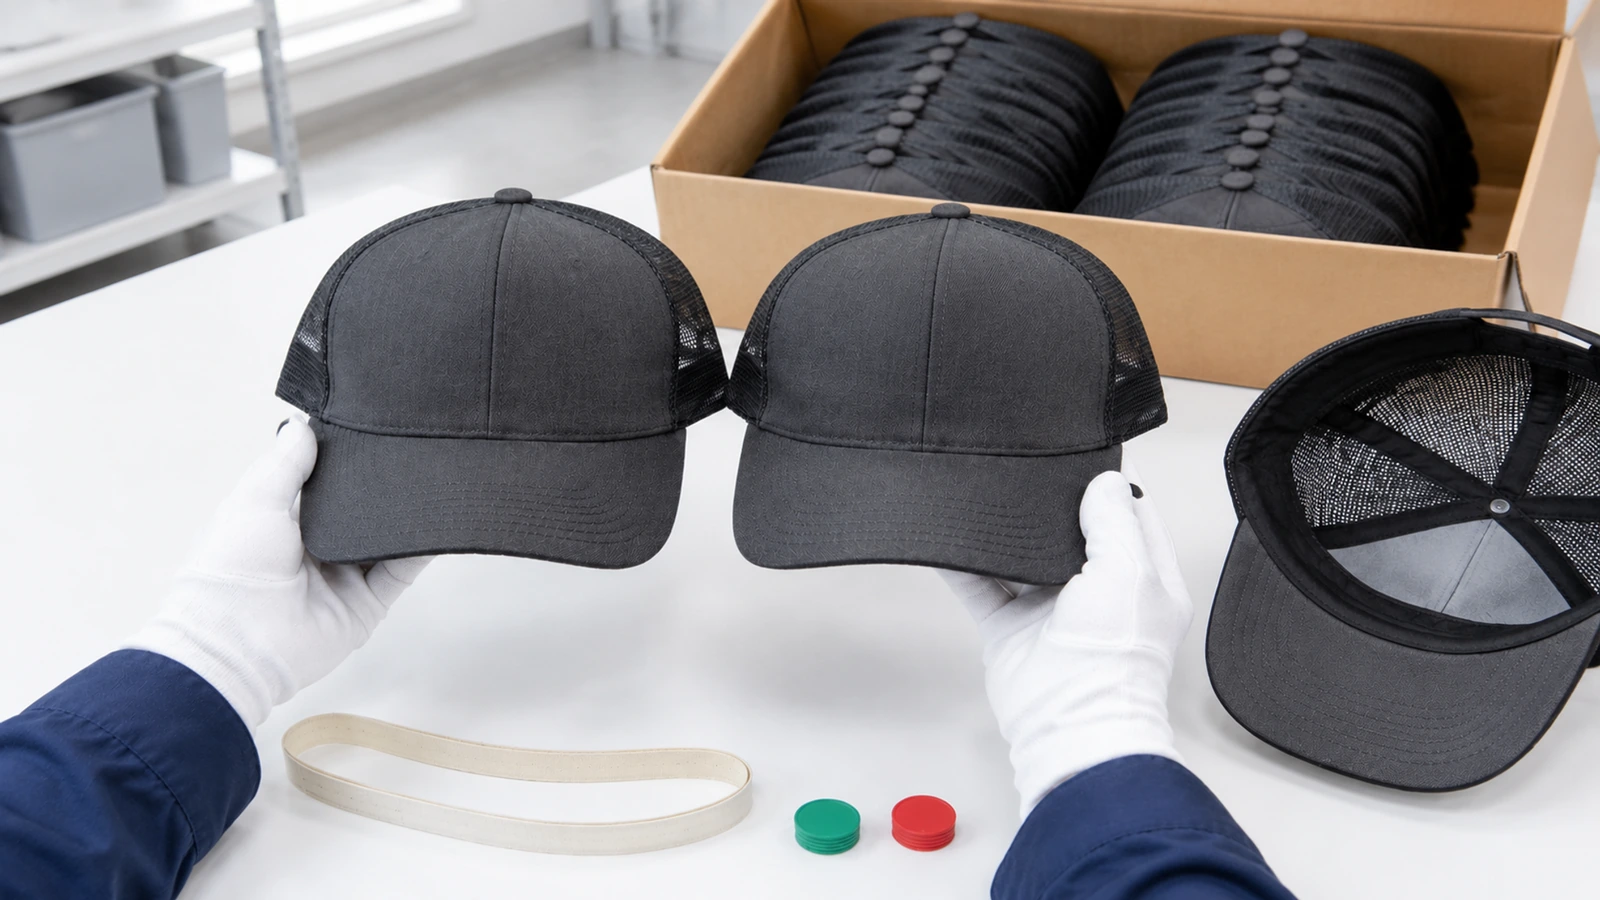
Faça o controle de qualidade em duas etapas. A Etapa 1 é a amostra de pré-produção: uma amostra costurada por variação de cor, na base exata. Aprove-a e mantenha um boné lacrado como “amostra de referência”, com a qual o lote de produção será comparado. A Etapa 2 é o lote de produção. Uma convenção comum no setor de vestuário é a amostragem conforme ANSI/ASQ Z1.4 (equivalente a ISO 2859-1) no nível geral de inspeção II, com AQL 0 para defeitos críticos, 2,5 para graves e 4,0 para leves. Combine esses níveis por escrito antes de iniciar a produção, não depois que surgir um problema.
| Verificação | Etapa | Método | Aceitar se | Classe do defeito em caso de reprovação |
|---|---|---|---|---|
| Posição do logotipo | Amostra + lote de produção | Meça a partir da costura da aba e da costura central, em relação à prova | Dentro da tolerância numérica indicada na ficha técnica | Grave |
| Cor da linha e do emblema | Amostra + lote de produção | Comparação à luz do dia com a amostra de referência e com os códigos da cartela de linhas | Sem variação visível; códigos conferem com a prova | Grave |
| Acabamento do bordado | Amostra + lote de produção | Inspecione a frente e o avesso | Sem franzidos, fios soltos ou letras embaralhadas; número de pontos confere com a prova | Grave (fios soltos: leve) |
| Método de personalização | Amostra | Compare com a descrição na prova | Tecido, bordado, couro, PVC ou estampado exatamente como aprovado | Crítico |
| Aderência da estampa ou do emblema | Amostra | Teste de arrancamento com fita, nos moldes de ensaios de aderência do tipo ASTM D3359; teste de levantamento de canto | Nenhuma tinta sai na fita; nenhum canto levanta | Grave |
| Resistência à lavagem | Amostra | Lave à mão em água fria e seque ao ar um boné, repetindo conforme o seu plano de uso | Sem descascamento, migração de cor, encolhimento nem dobra da faixa de suor para dentro | Grave |
| Formato da copa | Lote de produção | Apoie em superfície plana; compare os painéis esquerdo e direito | Simétrica; sem amassados; botão centralizado | Grave |
| Integridade da malha | Lote de produção | Inspeção visual e estiramento delicado | Sem furos, fios puxados ou rompidos | Grave |
| Costuras e aba | Lote de produção | Inspeção do avesso; flexione a aba | Costuras com fita; fileiras de pontos regulares; sem calombo de tecido no centro da frente | Leve (calombo: grave) |
| Fecho | Lote de produção | Feche nas regulagens menor, intermediária e maior | Encaixa por completo em todas as regulagens; sem rachaduras | Grave |
| Consistência do caimento | Lote de produção | Meça a faixa de ajuste em bonés retirados de cada lote de cor | Mesma faixa da amostra de referência em todas as cores | Grave |
| Riscos | Lote de produção | Verificação visual e tátil | Sem agulhas quebradas, rebarbas cortantes ou contaminação | Crítico |
| Embalagem | Lote de produção | Abra caixas aleatórias | Copas sustentadas; sem amassamento; quantidade correta por caixa | Leve |
Meça o caimento por cor por um motivo específico: compradores relataram bonés pretos chegando menores que outras cores do mesmo modelo, com etiquetas diferentes, o que sugere lotes de produção misturados.
Acrescente uma breve verificação documental antes do envio:
- Declarações de fibra. Os artigos de cabeça geralmente ficam fora das regras de rotulagem têxtil, mas, segundo a orientação da FTC, qualquer menção à fibra traz de volta as exigências de divulgação[6]. Qualquer indicação de “100 % algodão” na etiqueta suspensa deve ser exata.
- Indicação de origem. Confira-a com 16 CFR 303.33[7].
- Tamanhos infantis. Bonés feitos para crianças com idade igual ou inferior a 12 precisam de uma etiqueta de rastreamento da CPSC[8] e de um certificado conforme 16 CFR Parte 1110[9].
O panorama completo da rotulagem está resumido na página de bonés trucker personalizados.
Perguntas frequentes
Pergunta frequente: uma frente de espuma tem qualidade inferior a uma frente de sarja de algodão?
Não por padrão. A espuma é uma ferramenta diferente. A espuma com estabilização UV de aproximadamente 3–5 mm serve para estampas fortes e visual retrô. A sarja com entretela rígida serve para bordado detalhado e lavagens repetidas. A espuma passa a ser de baixa qualidade quando é fina, não tem estabilização UV ou é combinada com bordado fino que afunda nela.
Pergunta frequente: uma prova digital basta ou preciso de uma amostra física?
Uma prova digital confirma a arte, o tamanho e o posicionamento. Ela não mostra a densidade de pontos em um painel curvo, como a linha se assenta sobre a costura central nem como a borda de um emblema é acabada. Em um primeiro pedido, com uma base nova ou um logotipo complexo, aprove uma amostra costurada na base exata e guarde-a como amostra de referência para a inspeção do lote de produção.
Pergunta frequente: quantos pontos são demais na frente de um boné trucker?
Depende do painel. Costuma-se relatar que uma frente estruturada com entretela rígida suporta cerca de 10,000 pontos sem franzir, quando suporte e bastidor estão corretos, e os limites dos bordadores ficam perto de 15,000. A malha sem entretela deve receber apenas bordado plano e pequeno. Se o desenho ultrapassar o limite, simplifique o preenchimento ou troque por um emblema costurado.
Pergunta frequente: um emblema de couro ou PVC torna o boné premium?
Só quando é bem acabado. Procure costura no contorno em vez de apenas cola, tom de couro uniforme no lote, bordas limpas e uma prova que nomeie o tipo exato de emblema. Uma arte estampada costurada em um boné não é um emblema tecido nem bordado, e a confusão entre os dois é uma reclamação frequente.
Pergunta frequente: como garantir que toda a equipe tenha o mesmo caimento?
Registre a faixa de ajuste da amostra de referência e, na inspeção do lote de produção, meça bonés retirados de cada lote de cor. Trate qualquer diferença entre cores como defeito grave, porque uma base de lote misturado pode mudar a profundidade da copa e a faixa do fecho mesmo dentro de um único código de modelo.
Principais conclusões
- Seu boné concorre com os bonés de loja que as pessoas já têm. — Os bonés responderam por 37,9 % da receita global de chapelaria em 2025 (Fonte)
- Bonés trucker diferenciados e detalhados voltaram a ter demanda. — As buscas por “trucker hat” no Depop subiram 90 % desde o início de 2024 (Fonte)
- Indique um método de ensaio para cada alegação de desempenho. — A publicação NISTIR 8115r1 (2021) cita a ASTM e a AATCC como organismos de normalização voluntários (Fonte)
- Cartões de conservação para bonés são voluntários, mas valem a pena. — A regulamentação 16 CFR 423.1 exclui as coberturas de cabeça das etiquetas de conservação obrigatórias (Fonte)
- Mantenha os bonés de tamanho infantil em uma trilha separada de controle de qualidade. — Produtos para crianças com idade igual ou inferior a 12 exigem etiquetas de rastreamento (Fonte)
- Os clientes esperam cada vez mais que o próprio boné seja personalizado, e não apenas carimbado com um logotipo. — Cerca de 4 milhões de bonés trucker por ano são produzidos só para o mercado australiano (Fonte)
Conclusão
Bonés trucker personalizados de alta qualidade resultam de decisões que você pode escrever e verificar à mão:
- Um painel frontal compatível com a personalização
- Malha de poliéster durável
- Costuras com fita e aba com núcleo de plástico
- Uma faixa de suor costurada rente e um fecho que encaixa bem
- Um número de pontos que o painel suporta
Aprove uma amostra costurada, lacre-a como amostra de referência e inspecione o lote de produção em relação a ela, usando classes de defeito acordadas. Quando a sua ficha técnica estiver pronta, use o guia de bonés trucker personalizados para escolher uma base de boné com malha traseira e a personalização, depois solicite orçamento e amostra para a sua quantidade e prazo exatos.
Fontes
- Grand View Research, Relatório sobre tamanho, participação e tendências do mercado de chapelaria, 2026–2033. https://www.grandviewresearch.com/industry-analysis/headwear-market-report ↩
- eCFR, 16 CFR Parte 423, Etiquetagem de conservação de vestuário têxtil. https://www.ecfr.gov/current/title-16/chapter-I/subchapter-D/part-423 ↩
- New York Post, “A Geração Z está dando a este acessório Y2K um retorno surpreendente”, 2024-10-24. https://nypost.com/2024/10/24/lifestyle/gen-z-is-giving-this-y2k-accessory-a-surprising-comeback-thanks-to-celebs-like-kylie-jenner-and-bella-hadid/ ↩
- The Land, “Bonés trucker: a mania que leva à produção de quatro milhões por ano”, 2025-09-09. https://www.theland.com.au/story/9049964/trucker-caps-australia-hat-craze-that-sees-four-milhão-produced-annually/ ↩
- NIST, Guia de requisitos de conformidade para vestuário e têxteis domésticos dos Estados Unidos (NISTIR 8115r1), 2021. https://www.nist.gov/publications/guide-united-states-apparel-and-household-textiles-compliance-requirements-0 ↩
- Comissão Federal de Comércio dos EUA (FTC), Como cumprir os requisitos de rotulagem das leis dos têxteis e da lã. https://www.ftc.gov/business-guidance/resources/threading-your-way-through-labeling-requirements-under-textile-wool-acts ↩
- eCFR, 16 CFR 303.33, País onde os produtos de fibra têxtil são processados ou fabricados. https://www.ecfr.gov/current/title-16/chapter-I/subchapter-C/part-303/section-303,33 ↩
- Comissão de Segurança de Produtos de Consumo dos EUA, Perguntas frequentes sobre etiquetas de rastreamento. https://www.cpsc.gov/FAQ/Tracking-Label ↩
- eCFR, 16 CFR Parte 1110, Certificados de conformidade. https://www.ecfr.gov/current/title-16/chapter-II/subchapter-B/part-1110 ↩


As informações abaixo são necessárias para iniciar sessão com redes sociais
Iniciar sessão
Criar nova conta