


 PDF do blog para leitura offline
Resposta rápida: Uma selagem em aleta une a camada interna selante da bolsa a ela mesma e se dobra plana como uma aleta elevada; por isso, funciona com quase qualquer laminado que tenha uma única camada interna termosselável, incluindo estruturas com folha metálica e metalizadas. Uma selagem sobreposta sobrepõe a camada interna à superfície externa. Ela fica mais plana e usa menos filme, mas só funciona quando as duas faces do filme podem ser termosseladas entre si. Para a maioria dos laminados barreira usados em produtos secos, especifique a selagem em aleta. Escolha a selagem sobreposta quando usar um filme monomaterial termosselável nas duas faces e quiser economizar filme ou manter o painel traseiro plano.
Ao comparar uma bolsa com selagem em aleta e uma com selagem sobreposta, você está, na prática, escolhendo como é construída a costura longa no verso de uma bolsa de selagem central (também chamada de bolsa de selagem traseira, de selagem em T ou tipo almofada). Essa escolha define quais filmes você pode usar, como a costura suporta carga, quanto filme cada bolsa consome e onde a sua arte gráfica é interrompida. Os compradores costumam deixar esse ponto de fora do RFQ, e essa lacuna explica muitas cotações que não podem ser comparadas.
Por que o tipo de selagem traseira deve constar na sua especificação
O problema: Dois fornecedores cotam, ambos, uma “bolsa de selagem central”. Um precifica um laminado PET/PE impresso pelo verso com selagem em aleta. O outro precifica um filme coextrudado com selagem sobreposta. Preços unitários, larguras de filme e premissas de prazo são todos diferentes, e ninguém disse qual construção realmente vai rodar na sua linha de formação, enchimento e selagem.
Por que isso causa problemas: A costura traseira e o ponto em que ela cruza as selagens superior e inferior são onde as bolsas flexíveis mais falham. A orientação do Manual Analítico Bacteriológico (BAM) da FDA sobre embalagens flexíveis lista vazamentos por canal, selagens contaminadas e vazamentos nos cantos como defeitos, e orienta os inspetores a examinar atentamente o ponto em que a selagem superior cruza a selagem lateral Exame de embalagens flexíveis (FDA BAM)[1]. O custo não é hipotético. Uma análise revisada por pares de 2025 sobre recalls da FDA de janeiro de 2019 a janeiro de 2025 identificou 791 IDs de produtos relacionados à integridade da selagem. Bolsas ou sacos responderam por 74,8 % deles, e 54 % (430 de 791) foram classificados como “selagem incompleta ou defeituosa” estudo sobre recalls por integridade da selagem[2]. São produtos médicos, não bolsas de snacks, mas a mecânica de falha das selagens térmicas é a mesma.
A solução: Defina o tipo de selagem traseira de forma deliberada, registre-o no seu briefing e peça a todos os fornecedores que cotem a mesma construção. As seções abaixo explicam os compromissos envolvidos para que você possa tomar essa decisão antes de pedir preços.
Qual é a diferença entre selagem em aleta e selagem sobreposta?
Ambas são tipos de selagem de bolsas com selagem traseira. Uma única bobina de filme é enrolada em torno de um tubo de formação, as duas bordas longas são unidas em uma costura vertical e selagens transversais fecham o topo e a base. Só essa costura vertical muda.
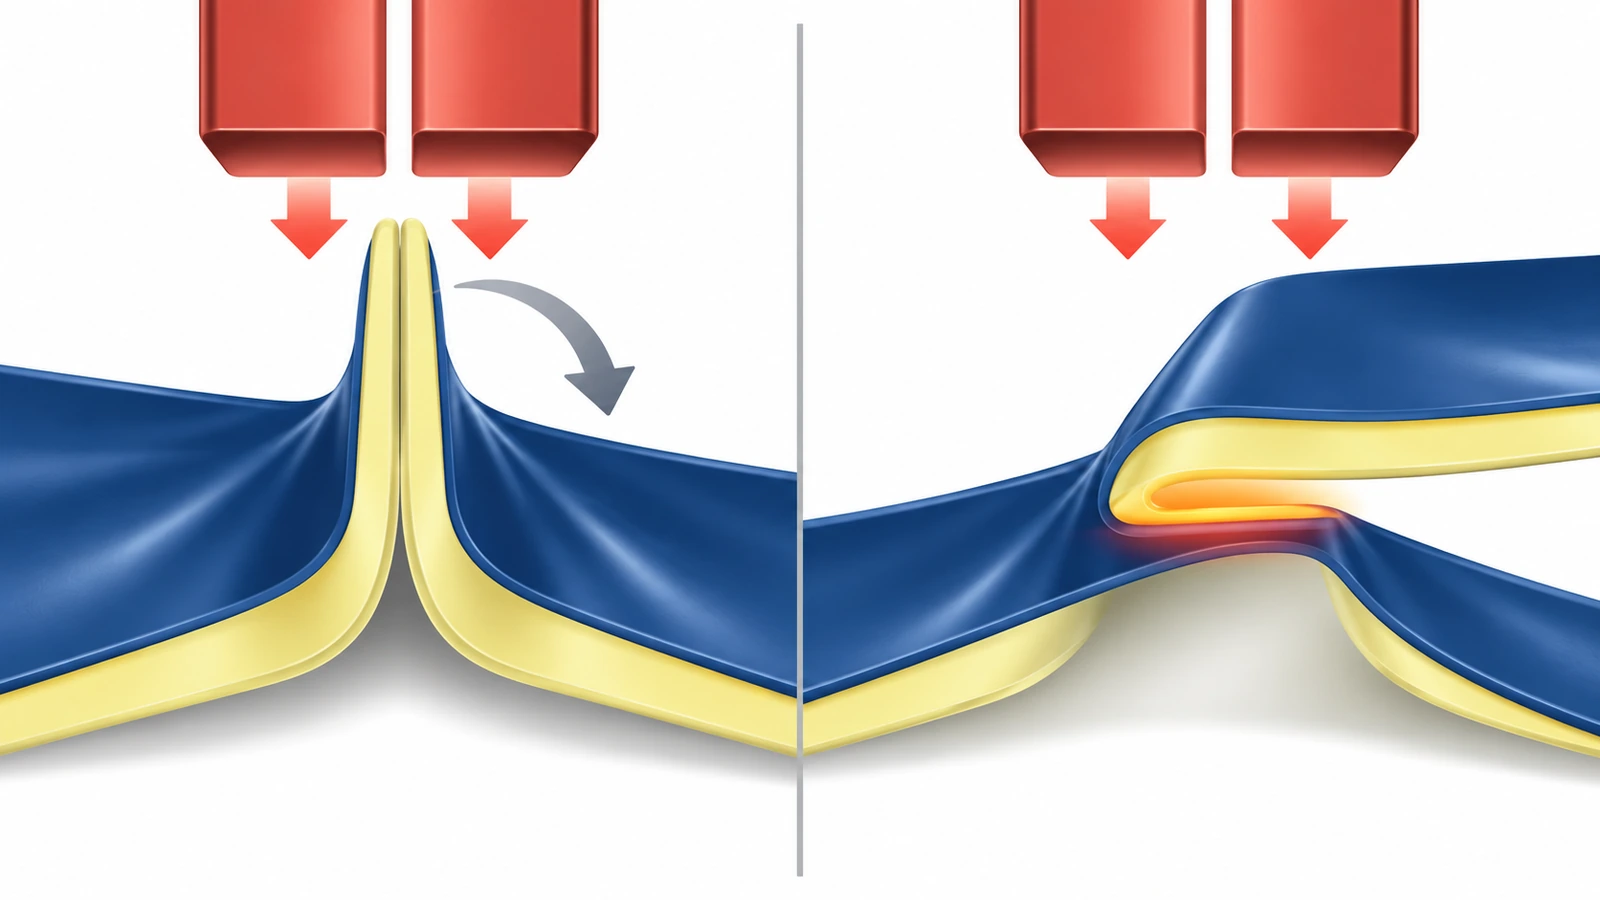
- Selagem em aleta (interna com interna): As duas bordas são aproximadas para que o selante interno fique voltado para o selante interno. A faixa selada se ergue a partir do painel traseiro como uma aleta e depois é dobrada plana para 1 lado. Como o mesmo material se funde a si mesmo, o filme precisa de apenas uma superfície termosselável.
- Selagem sobreposta (interna com externa): Uma borda sobrepõe a outra, e o selante interno da borda superior se funde à superfície externa da borda inferior. Nada se ergue, então o verso permanece quase plano. Isso só funciona quando a superfície externa também consegue aderir na temperatura da barra de selagem.
As selagens transversais superior e inferior são construídas da mesma forma nos dois estilos. Na prática, portanto, a escolha entre bolsa com selagem sobreposta e bolsa com selagem em aleta depende da compatibilidade do filme, da mecânica da costura, do consumo de filme e da aparência do painel traseiro.
Requisitos de filme para bolsas com selagem em aleta e o que a selagem sobreposta acrescenta
A selagem em aleta é o padrão para filmes laminados porque exige muito pouco da estrutura. Qualquer laminado com uma camada interna termosselável se qualifica: PET/PE transparente, PET/VMPET/PE metalizado ou PET/AL/PE com folha metálica. O PET externo tem ponto de fusão mais alto que o selante de PE, então as barras de selagem podem fundir o interior sem grudar no exterior. Essa mesma propriedade impede a selagem sobreposta. Nas temperaturas normais de selagem, uma superfície externa de PET não se funde a uma camada interna de PE.
A selagem sobreposta exige uma de duas coisas. A primeira é um filme termosselável nas duas faces, normalmente um filme coextrudado com camadas de selagem térmica dos dois lados. A segunda é um verniz ou revestimento de selagem térmica aplicado sobre a superfície externa, na zona de sobreposição. Cada opção restringe as suas escolhas de material, e a rota do revestimento acrescenta uma camada que você precisa qualificar.
A documentação de contato com alimentos segue a mesma divisão. Em qualquer dos estilos, o selante interno que toca o alimento costuma ser um polímero de olefina, e nos EUA ele é verificado conforme as condições de uso em 21 CFR 177.1520 (polímeros de olefina)[3]. A selagem sobreposta acrescenta duas exposições menos óbvias. Primeiro, a borda interna da sobreposição fica dentro da bolsa; assim, uma faixa estreita da superfície externa (e qualquer tinta ou revestimento nela) pode ficar voltada para o produto. Segundo, a borda cortada da bobina sobreposta fica dentro da bolsa; com um laminado de folha metálica, a borda da folha fica voltada para o conteúdo. A selagem em aleta mantém as duas bordas cortadas na ponta da aleta, fora do espaço do produto. Se você escolher uma selagem sobreposta, peça uma zona de sobreposição sem tinta e uma confirmação por escrito de que o revestimento é adequado para contato com alimentos.
Os revestimentos também importam se a bolsa algum dia for enviada à Europa. Desde 12 de agosto de 2026, as embalagens de alimentos da UE não podem conter PFAS em concentração igual ou superior a 25 ppb para qualquer substância isolada, 250 ppb para a soma dos PFAS visados, ou 50 ppm de flúor total. Esses limites se aplicam à concentração na embalagem, não à migração, e também abrangem estoques fabricados antes dessa data, mas colocados no mercado depois dela Limites de PFAS da UE sob o PPWR[4]. Verniz de selagem térmica e revestimentos barreira devem constar na sua lista de testes.
A reciclabilidade pode levar você a uma selagem sobreposta. Um filme monomaterial termosselável nas duas faces é exatamente o que uma selagem sobreposta exige, e essa também é a direção para a qual os designs recicláveis estão caminhando. Cuidado com a alegação, porém. O rótulo de descarte em lojas da How2Recycle existe apenas nos EUA e não equivale à coleta domiciliar Orientações da How2Recycle sobre descarte em lojas[5]. Na UE, as classes de desempenho em reciclabilidade ainda estão sendo definidas e, a partir de 1 de janeiro de 2038, as embalagens devem atingir pelo menos a classe B para serem colocadas no mercado Regulamento (UE) 2025/40[6].
Resistência da selagem: como cada costura traseira suporta carga
As duas costuras falham de maneiras diferentes porque são carregadas de forma diferente. Quando uma bolsa tipo almofada cheia é comprimida em uma caixa de papelão, inflada com nitrogênio ou transportada em altitude, a pressão interna separa as duas paredes.
- Selagem em aleta: carga de descolamento. A pressão tenta descolar a aleta da raiz, do mesmo modo que você abre um saco de salgadinhos. O descolamento é a direção mais fraca em qualquer selagem térmica; por isso, o desempenho da selagem em aleta depende de uma raiz bem fundida e sem contaminação.
- Selagem sobreposta: carga de cisalhamento. A pressão faz as camadas sobrepostas deslizarem uma sobre a outra, em vez de separá-las. As selagens geralmente resistem melhor ao cisalhamento do que ao descolamento. O compromisso é que a ligação depende da superfície externa, onde aditivos de deslizamento, tinta, gramatura do revestimento ou pó podem variar de bobina para bobina.
A junção em T é o ponto em que a costura vertical encontra uma selagem transversal, e os dois estilos se comportam de maneira bem diferente ali. Uma aleta dobrada acrescenta duas camadas extras sobre a parede traseira, então a barra de selagem transversal precisa passar de duas camadas para quatro em poucos milímetros. Uma selagem sobreposta passa de duas para três camadas. Quanto mais abrupto o degrau, mais difícil é fundir completamente as bordas desse degrau, e um pequeno trajeto não fundido se torna um vazamento por canal. Por isso, linhas de selagem em aleta costumam precisar de mais pressão na barra ou de uma temperatura um pouco mais alta na selagem transversal. Peça ao fornecedor que inspecione a junção em T nas primeiras peças, e não apenas as áreas de selagem plana.
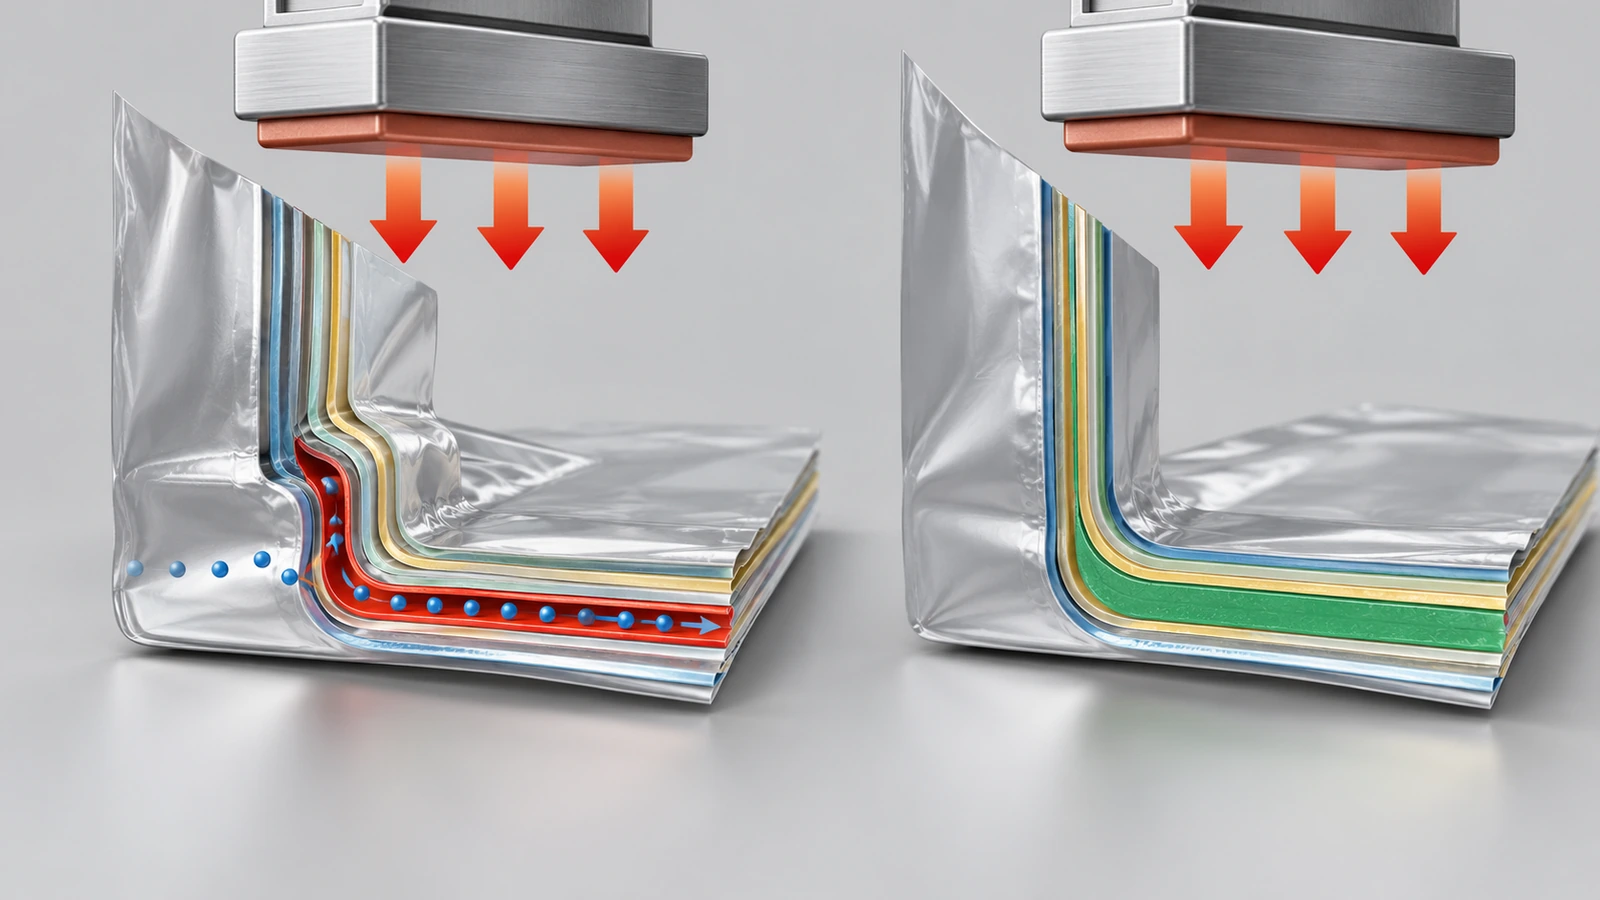
Os testes exigem o mesmo cuidado. ASTM F88 mede a força necessária para separar uma selagem. Um corpo de prova de selagem em aleta é puxado em descolamento. Um corpo de prova de selagem sobreposta puxado do mesmo modo é carregado principalmente em cisalhamento; por isso, os dois resultados não são diretamente comparáveis, mesmo quando as unidades coincidem. Peça resultados de F88 para a costura traseira e para ambas as selagens transversais, separadamente, com a média e o mínimo informados. Para ter uma noção de escala, as disposições de qualidade da Defense Logistics Agency dos EUA para bolsas de ração classificam como defeito maior uma resistência média de selagem abaixo de 6 lb por polegada de largura, ou qualquer corpo de prova individual abaixo de 5 lb por polegada. O mesmo documento define uma selagem efetiva como um trajeto contínuo, sem contaminação e unido por fusão, com pelo menos 1/16 de polegada de largura Disposições de qualidade para bolsas de ração da DLA[7]. A especificação militar para bolsas flexíveis de alimentos vai além e exige selagens térmicas convencionais com pelo menos 1/8 de polegada de largura, sem padrão de gaufragem que oculte defeitos MIL-PRF-44073J[8]. Esses são pontos de referência para aplicações exigentes, e não limites universais de aprovação para uma bolsa de snacks secos. Defina por escrito os seus próprios limites.
Combine também como os defeitos serão classificados. A orientação do Programa Mundial de Alimentos sobre defeitos em embalagens flexíveis classifica um vazamento por canal como defeito maior e uma selagem incompleta em uma área dobrada com várias camadas como crítica Classificação de defeitos do WFP[9]. Essa linguagem sobre áreas dobradas se aplica bem à junção em T de uma selagem em aleta. Use-a para que uma bolsa que “parece selada” não seja aceita apenas pela aparência.
Consumo de filme e área de impressão
Consumo de filme. Uma aleta consome filme das duas bordas da bobina, aproximadamente o dobro da altura da aleta. Uma selagem sobreposta consome apenas a largura da sobreposição, uma vez. Para a mesma bolsa acabada, a bobina de selagem sobreposta é, portanto, mais estreita. Em uma bolsa a economia é pequena, mas em bobinas de alto volume ela se acumula. Peça aos fornecedores que informem a largura da bobina de cada opção, para que você possa calcular o filme por mil bolsas em vez de estimar.
Área de impressão. Ambos os estilos mantêm o painel frontal livre de costuras, e isso continua sendo a principal vantagem de marca de uma bolsa de selagem central. O painel traseiro se comporta de forma diferente:
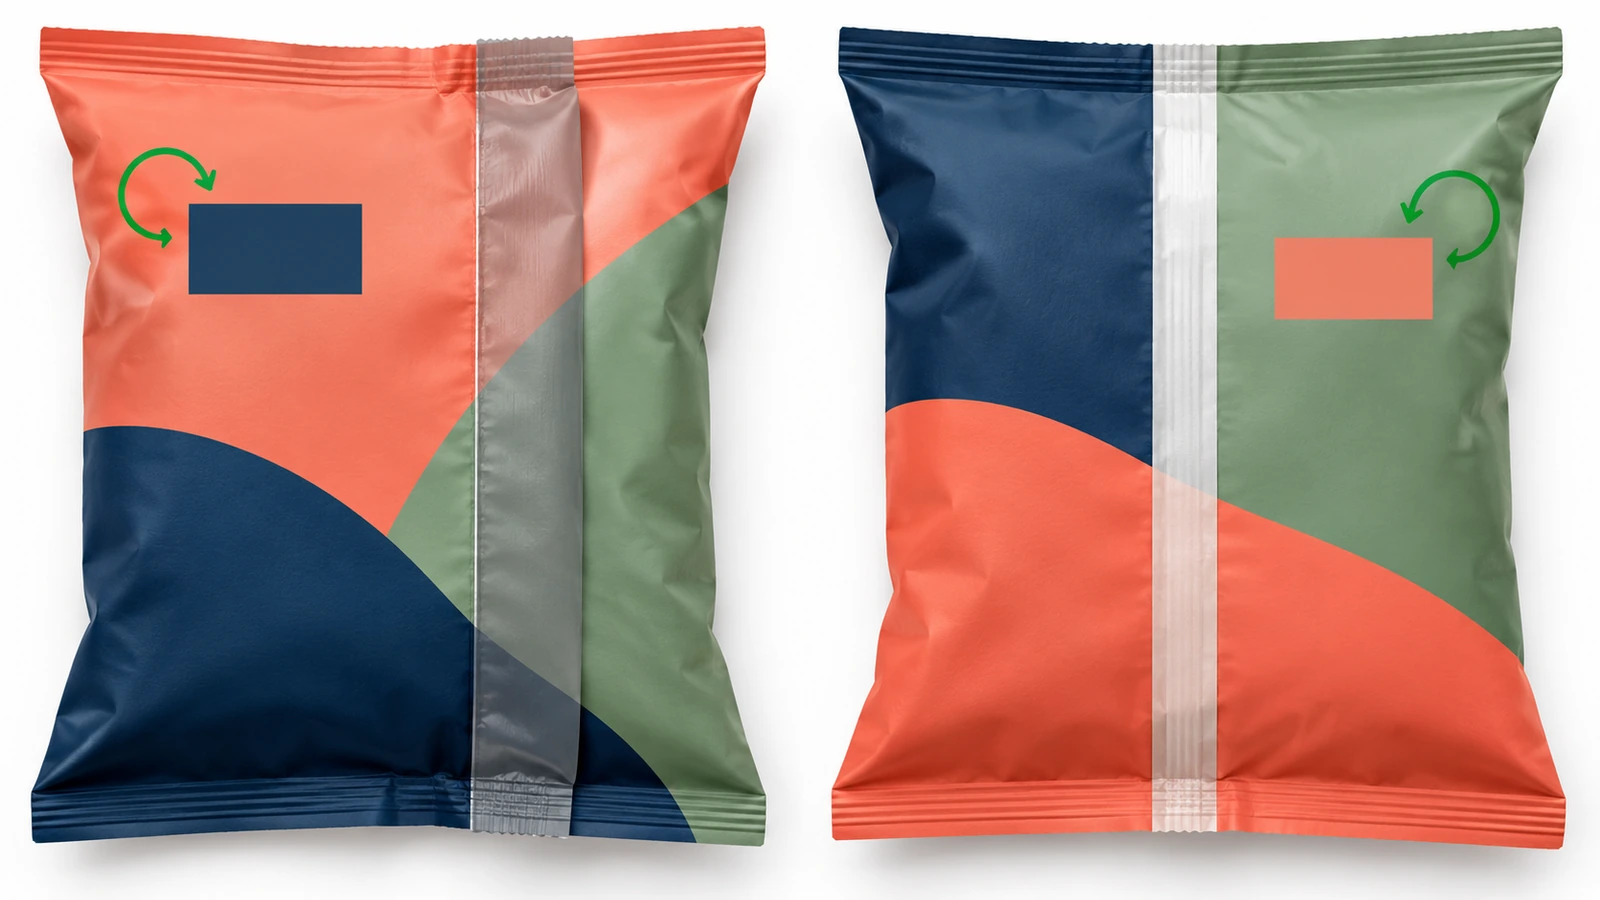
- Selagem em aleta: Qualquer arte impressa na zona da aleta desaparece na costura. Quando a aleta é dobrada plana, ela também cobre uma faixa do painel traseiro em 1 lado. Especifique o sentido da dobra (esquerda ou direita) para que os designers saibam qual lado fica oculto.
- Selagem sobreposta: O verso fica mais plano, o que favorece etiquetas, códigos de data e empilhamento em caixas. A faixa sobreposta da arte externa fica oculta, e a tinta na zona de ligação pode enfraquecer a selagem; por isso, a sobreposição geralmente precisa de uma faixa sem tinta ou revestida.
Em qualquer um dos estilos, mantenha códigos de barras, painéis nutricionais e janelas de código de lote fora da costura e das junções em T. A configuração completa da arte está detalhada em nossa página sobre bolsas de selagem central personalizadas , por isso não repetimos o conteúdo aqui.
Quando usar uma bolsa com selagem sobreposta: uma decisão em cinco etapas para produtos secos
- Comece pela barreira de que você precisa, não pela selagem. Se o seu produto exige um laminado metalizado ou de folha metálica com camada externa de PET, a decisão já está tomada: selagem em aleta. Como referência superior, a especificação militar para bolsas limita a O2TR a 0,06 cc/m²/24 h/atm e a WVTR a 0,01 g/m²/24 h [8]. A maioria dos produtos secos de varejo precisa de muito menos; por isso, confirme sua meta real antes de pagar pela folha metálica.
- Observe o enchimento. Pós finos, como temperos, farinha e misturas para bebidas, podem soltar pó na área de selagem. Enchimentos densos ou pesados colocam peso na junção em T inferior. Snacks com atmosfera de gás inerte mantêm a almofada sob pressão durante toda a distribuição. Nos três casos, reserve margem na junção em T e peça dados de teste em bolsas cheias, e não vazias.
- Considere uma selagem sobreposta quando o filme já permitir. Produtos secos mais leves, embalados em filme monomaterial termosselável nas duas faces, nos quais um verso plano ou a economia de filme importam, são o caso natural para a selagem sobreposta. Não force uma selagem sobreposta em um laminado que precisa de um revestimento extra só para colar.
- Verifique a máquina. Colares de formação e unidades de selagem traseira são configurados para um único estilo. Trocar para uma linha VFFS existente normalmente significa trocar peças e fazer uma nova validação de selagem. Uma bolsa que não pode ser selada na sua envasadora não representa economia.
- Registre isso no RFQ. Informe o tipo de selagem, o sentido da dobra da aleta ou o lado da sobreposição, quais superfícies do filme devem ser termosseláveis, qualquer zona sem tinta e o método de teste de selagem, com relato de média e mínimo. Assim, as cotações ficam comparáveis item a item.
Selagem em aleta vs. selagem sobreposta em bolsas: comparação lado a lado
| Fator | Selagem em aleta | Selagem sobreposta |
|---|---|---|
| Ligação | Selante interno com selante interno | Selante interno com superfície externa |
| Requisito do filme | Uma camada interna termosselável | Ambas as faces termosseláveis, ou um revestimento de selagem térmica na face externa |
| Estruturas típicas | Laminados PET/PE, PET/VMPET/PE, PET/AL/PE | Filmes coextrudados termosseláveis nas duas faces; filmes revestidos |
| Carga na costura sob pressão | Descolamento (direção mais fraca) | Cisalhamento (geralmente a direção mais forte) |
| Degrau de camadas na junção em T | 2 to 4 camadas quando a aleta é dobrada | 2 to 3 camadas |
| Bordas cortadas | Fora do espaço do produto | Uma borda dentro da bolsa (borda da folha metálica exposta, se houver laminado com folha metálica) |
| Consumo de filme | Cerca do dobro da altura da aleta | Uma largura de sobreposição |
| Painel traseiro | Aleta elevada dobrada para 1 lado | Mais plano, com um pequeno degrau de sobreposição |
| A janela de selagem depende de | Um único material que se funde a si mesmo | Duas superfícies, incluindo tinta, revestimento e aditivos na face externa |
| Melhor opção para produtos secos | Laminados barreira, pós, snacks em atmosfera de gás inerte, café e temperos em folha metálica ou filme metalizado | Produtos secos mais leves em filmes monomateriais, nos quais a planicidade ou a economia de filme importam |
Perguntas frequentes
FAQ: a selagem em aleta ou a selagem sobreposta é mais resistente?
Sob pressão interna, a selagem sobreposta é carregada em cisalhamento e geralmente resiste melhor à abertura do que a selagem em aleta, que é carregada em descolamento. Na prática, a junção em T e a contaminação da selagem decidem mais falhas do que a geometria da costura. Uma selagem em aleta bem validada supera uma selagem sobreposta mal colada. Avalie a resistência com dados de ASTM F88 do seu próprio filme, relatados separadamente para cada selagem e com o valor mínimo informado.
FAQ: qualquer laminado pode receber selagem sobreposta?
Não. Uma selagem sobreposta exige que a superfície externa se funda com o selante interno. Laminados PET/PE e PET/AL/PE padrão, impressos pelo verso, têm uma camada externa de PET que não adere ao PE nas temperaturas de selagem. Eles precisam de um revestimento de selagem térmica na zona de sobreposição ou de uma selagem em aleta.
FAQ: qual selagem traseira é melhor para café, temperos e pós?
Esses produtos normalmente exigem barreiras laminadas metalizadas ou com folha metálica, o que aponta para a selagem em aleta. Pós também podem soltar pó na área de selagem; por isso, peça teste de bolsas cheias na junção em T e uma classificação de defeitos que trate os vazamentos por canal como defeitos maiores.
FAQ: uma bolsa com selagem sobreposta sempre custa menos?
Uma selagem sobreposta usa uma bobina mais estreita, então o filme por bolsa é menor. Essa economia pode desaparecer se o filme exigir um revestimento especial ou uma estrutura mais cara com selagem nas duas faces, ou se a sua envasadora precisar de troca de peças. Compare o custo total em cotações que informem largura da bobina, estrutura e revestimentos.
FAQ: as bolsas com selagem em aleta e com selagem sobreposta são recicláveis?
A reciclabilidade depende do filme, e não da costura. Filmes monomateriais de PE ou PP, que muitas vezes são adequados para selagens sobrepostas, são projetados para fluxos de reciclagem. Laminados multimateriais com folha metálica geralmente não são. Nos EUA, a aceitação em pontos de descarte em lojas não equivale à coleta domiciliar; por isso, faça alegações de reciclabilidade apenas para o filme e o fluxo específicos que se aplicam.
FAQ: quais documentos de contato com alimentos devo solicitar?
Peça uma declaração de material camada por camada e uma declaração de conformidade vinculada ao seu tipo de alimento e às condições de uso, em vez de uma alegação genérica de “grau alimentício”. Para carnes e aves, o USDA FSIS espera que os estabelecimentos mantenham em arquivo cartas de garantia para os materiais de embalagem, para fins de inspeção Orientações do FSIS sobre materiais de embalagem[10]. Para uma selagem sobreposta, confirme também o revestimento e qualquer tinta próxima à sobreposição.
Principais conclusões
- A integridade da selagem é o motivo mais comum de recall de bolsas, por isso a costura traseira merece uma especificação explícita. — 54 % (430 de 791) dos IDs de produtos de recall da FDA relacionados à selagem foram classificados como “selagem incompleta ou defeituosa”, e 74,8 % envolveram bolsas ou sacos (Fonte)
- Selagens em aleta servem para quase qualquer laminado barreira; selagens sobrepostas exigem que as duas faces do filme sejam termosseláveis. — os selantes internos são tipicamente polímeros de olefina verificados conforme 21 CFR 177.1520 (Fonte)
- Use parâmetros publicados como referência ao definir os limites de aceitação da selagem. — bolsas de ração tratam uma média abaixo de 6 lb/pol, ou qualquer corpo de prova abaixo de 5 lb/pol, como defeito maior (Fonte)
- A largura da selagem e os defeitos ocultos importam tanto quanto a resistência. — selagens térmicas convencionais com pelo menos 1/8 de polegada, sem gaufragem que oculte defeitos, na MIL-PRF-44073J (Fonte)
- Revestimentos que viabilizam selagens sobrepostas também devem atender aos limites de PFAS da UE, se você exportar. — 25 ppb para substância isolada, 250 ppb para a soma, 50 ppm de flúor total desde 12 de agosto de 2026 (Fonte)
Conclusão
A decisão entre selagem em aleta e selagem sobreposta em bolsas depende do seu filme. Se o seu produto seco exige um laminado metalizado ou com folha metálica com face de PET, especifique a selagem em aleta, informe o sentido da dobra e solicite testes na junção em T. Se você usa um filme monomaterial termosselável nas duas faces e valoriza um verso plano ou economia de filme, vale cotar uma selagem sobreposta, desde que controle a zona de sobreposição e valide o processo na sua própria envasadora. Em todo caso, registre por escrito o tipo de selagem, as superfícies termosseláveis e o método de teste, para que todos os fornecedores cotem a mesma bolsa. Quando a sua escolha de selagem traseira estiver pronta, envie seu briefing pela nossa página de cotação de bolsas de selagem central e nós cotaremos a construção que você especificou.
Referências
- U.S. FDA, Manual Analítico Bacteriológico, Testes de Embalagens Flexíveis (hospedado pela University of Wisconsin–Madison Food Safety). https://foodsafety.wisc.edu/wp-content/uploads/sites/1026/2024/02/BAM_TestingFlexiblePkg.pdf ↩
- Lungren M., Okezue M., “Recalls relacionados à integridade da selagem,” AAPS Open 11:30, publicado em 2025-12-15. https://link.springer.com/article/10,1186/s41120-025-00134-2 ↩
- eCFR, 21 CFR 177.1520 Polímeros de olefina (texto atual). https://www.ecfr.gov/current/title-21/section-177,1520 ↩
- Food Packaging Forum, “Limites de PFAS do PPWR aplicam-se a partir de 12 de agosto,” 2026-08-12. https://foodpackagingforum.org/news/ppwr-pfas-limits-apply-from-august-12 ↩
- How2Recycle, “Store Drop-Off (somente EUA),” 2023-11-22. https://how2recycle.info/about-the-how2recycle-label/store-drop-off-us-only/ ↩
- Regulamento (UE) 2025/40 relativo a embalagens e resíduos de embalagens, EUR-Lex. https://eur-lex.europa.eu/eli/reg/2025/40/oj ↩
- Defense Logistics Agency, PKG&QAP A-A-20177E, 2013-08-01. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/cids/qapkg/Q-20177E.pdf ↩
- MIL-PRF-44073J, Embalagem de alimentos em bolsas flexíveis, com alteração 01, 2024-02-13. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/mil/44073J_ch01.pdf ↩
- Programa Mundial de Alimentos, orientações sobre defeitos em embalagens flexíveis (WFP-0000156789). https://docs.wfp.org/api/documents/WFP-0000156789/download/ ↩
- Serviço de Segurança e Inspeção de Alimentos do USDA, “Materiais de Embalagem de Carnes e Aves.” http://www.fsis.usda.gov/food-safety/safe-food-handling-and-preparation/food-safety-basics/meat-and-poultry-packaging ↩


As informações abaixo são necessárias para iniciar sessão com redes sociais
Iniciar sessão
Criar nova conta